Более 500 ТПА
В России
и СНГ
В России
и СНГ

Термопластавтомат — сложная система из механических, гидравлических и электронных узлов, работающих в постоянном цикле тысячи раз в сутки. Большинство неисправностей развивается постепенно и подаёт сигналы задолго до полной остановки машины — умение вовремя распознать эти сигналы позволяет устранить проблему на раннем этапе, не доводя до простоя всего производства.
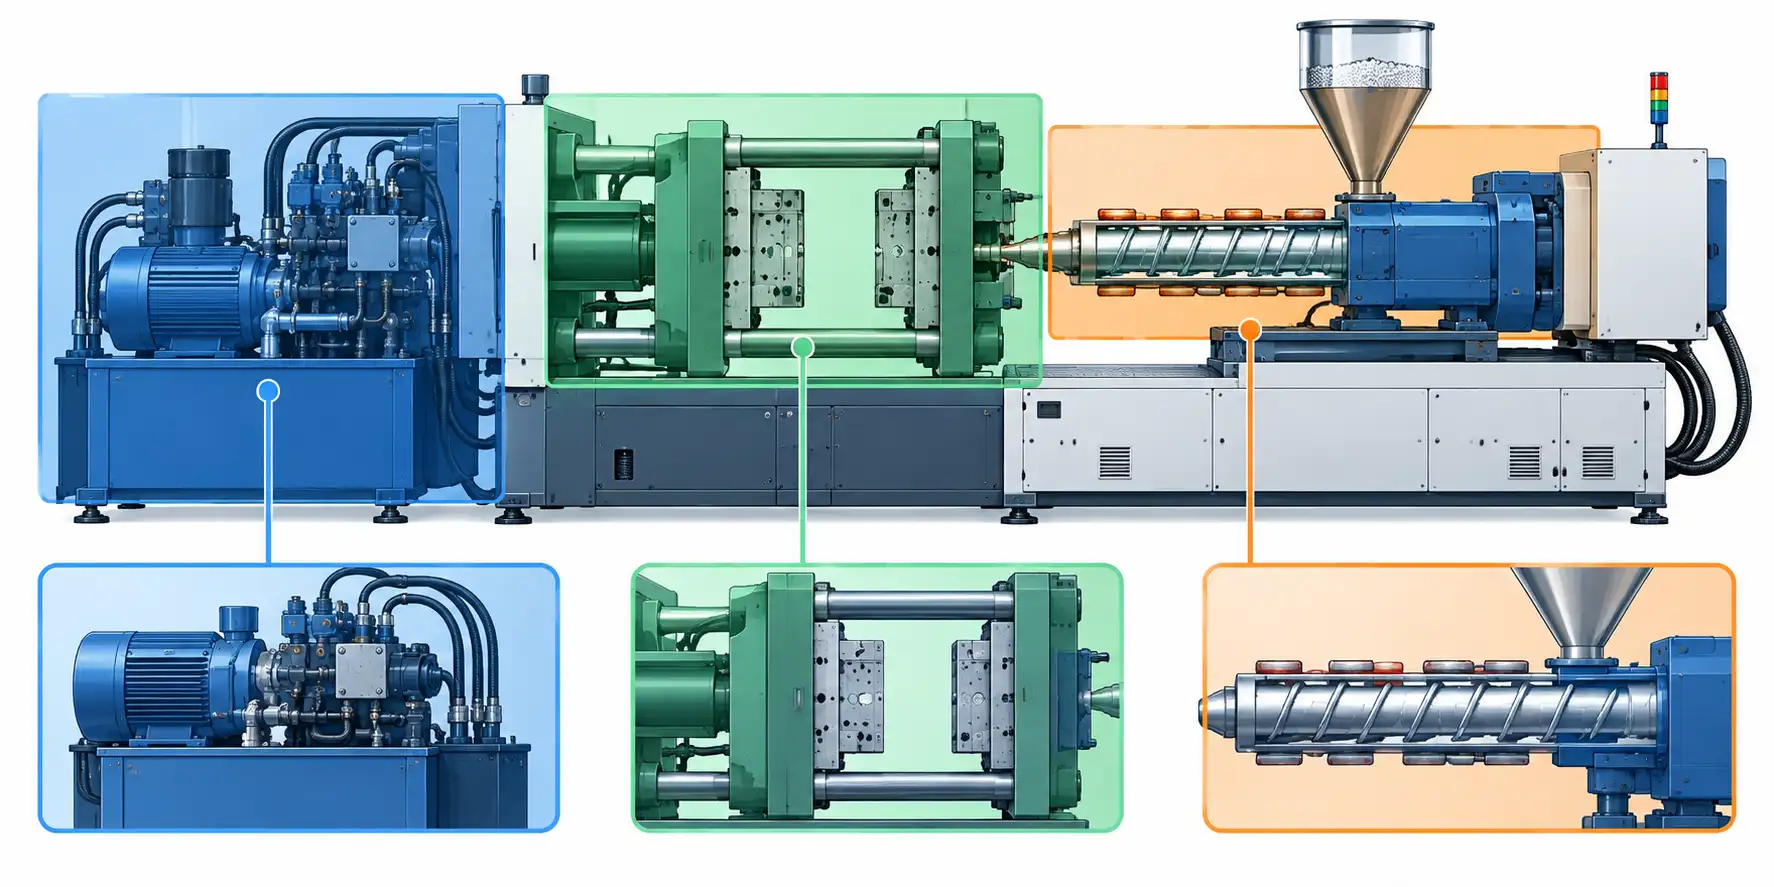
Гидравлика приводит в движение все силовые узлы машины, поэтому её неисправности сказываются на работе всего термопластавтомата сразу:
Узел впрыска отвечает за пластикацию и подачу расплава, поэтому его неисправности напрямую отражаются на качестве изделий:
| Симптом | Вероятная причина | Узел |
|---|---|---|
| Растёт время цикла | Износ насоса, снижение производительности гидравлики | Гидросистема |
| Разброс веса изделий | Износ пары шнек-цилиндр, неисправность датчика давления | Узел впрыска |
| Облой по линии разъёма | Недостаточное усилие смыкания или его неравномерность | Узел смыкания |
| Масляные пятна под машиной | Износ уплотнений гидроцилиндров | Гидросистема |
Большинство описанных неисправностей развиваются медленно и обнаруживаются заранее при соблюдении регламента планового обслуживания: контроль чистоты и уровня масла, проверка герметичности соединений, своевременная замена расходных деталей до их критического износа. Подробный регламент — в статье «Сервисное обслуживание термопластавтоматов». Регулярная профилактика обходится в разы дешевле, чем устранение последствий внезапной остановки производства.
Часть неисправностей — долив масла, замена доступных расходников, устранение мелких засоров — можно устранить силами обученного персонала на месте. Но работы, требующие разборки гидроцилиндров, узла впрыска или калибровки датчиков, лучше доверять сервисному инженеру: неверная сборка может усугубить проблему и снять оборудование с гарантии. Перед вызовом сервиса полезно провести первичную диагностику — это ускорит определение причины и сократит время простоя.
Чаще всего это проблемы гидравлической системы (падение давления, протечки), износ пары шнек-цилиндр и нестабильная работа узла смыкания формы.
Основные причины — износ гидравлического насоса, протечки через изношенные уплотнения гидроцилиндров или неисправность распределительных клапанов.
Остановить цикл и провести диагностику узла впрыска — причиной может быть попадание постороннего предмета в материал, износ шнека и цилиндра или неисправность привода.
Возможные причины — механическое препятствие, неисправность датчика положения плит или недостаточное усилие смыкания из-за проблем в гидравлике.
По ошибке на контроллере, резкому изменению момента переключения фаз цикла или росту разброса веса изделий — подробнее в статье «Датчик давления для ТПА».
Простые операции (долив масла, замена доступных расходников) можно выполнить на месте, но разборку гидроцилиндров или узла впрыска лучше доверить сервисному инженеру.
При соблюдении регламента планового обслуживания серьёзные внезапные поломки — редкость: большинство проблем развивается постепенно и обнаруживается заранее при плановых проверках.
Определить источник протечки (чаще всего это уплотнения гидроцилиндров) и как можно скорее устранить её — длительная протечка снижает эффективное давление в системе и может повредить соседние узлы.
Свяжитесь с нами через страницу контактов — уточним характер неисправности и организуем выезд специалиста.
Стоимость зависит от характера проблемы и объёма работ — подробнее о формате диагностики в статье «Диагностика термопластавтомата».


