Более 500 ТПА
В России
и СНГ
В России
и СНГ

Прежде чем запускать производство или оценивать выгодность контрактного литья, важно понимать, из чего складывается себестоимость одного изделия. Ошибка в расчёте на этом этапе способна незаметно съесть всю маржу проекта — особенно если учтены не все статьи затрат или занижен реальный расход материала.
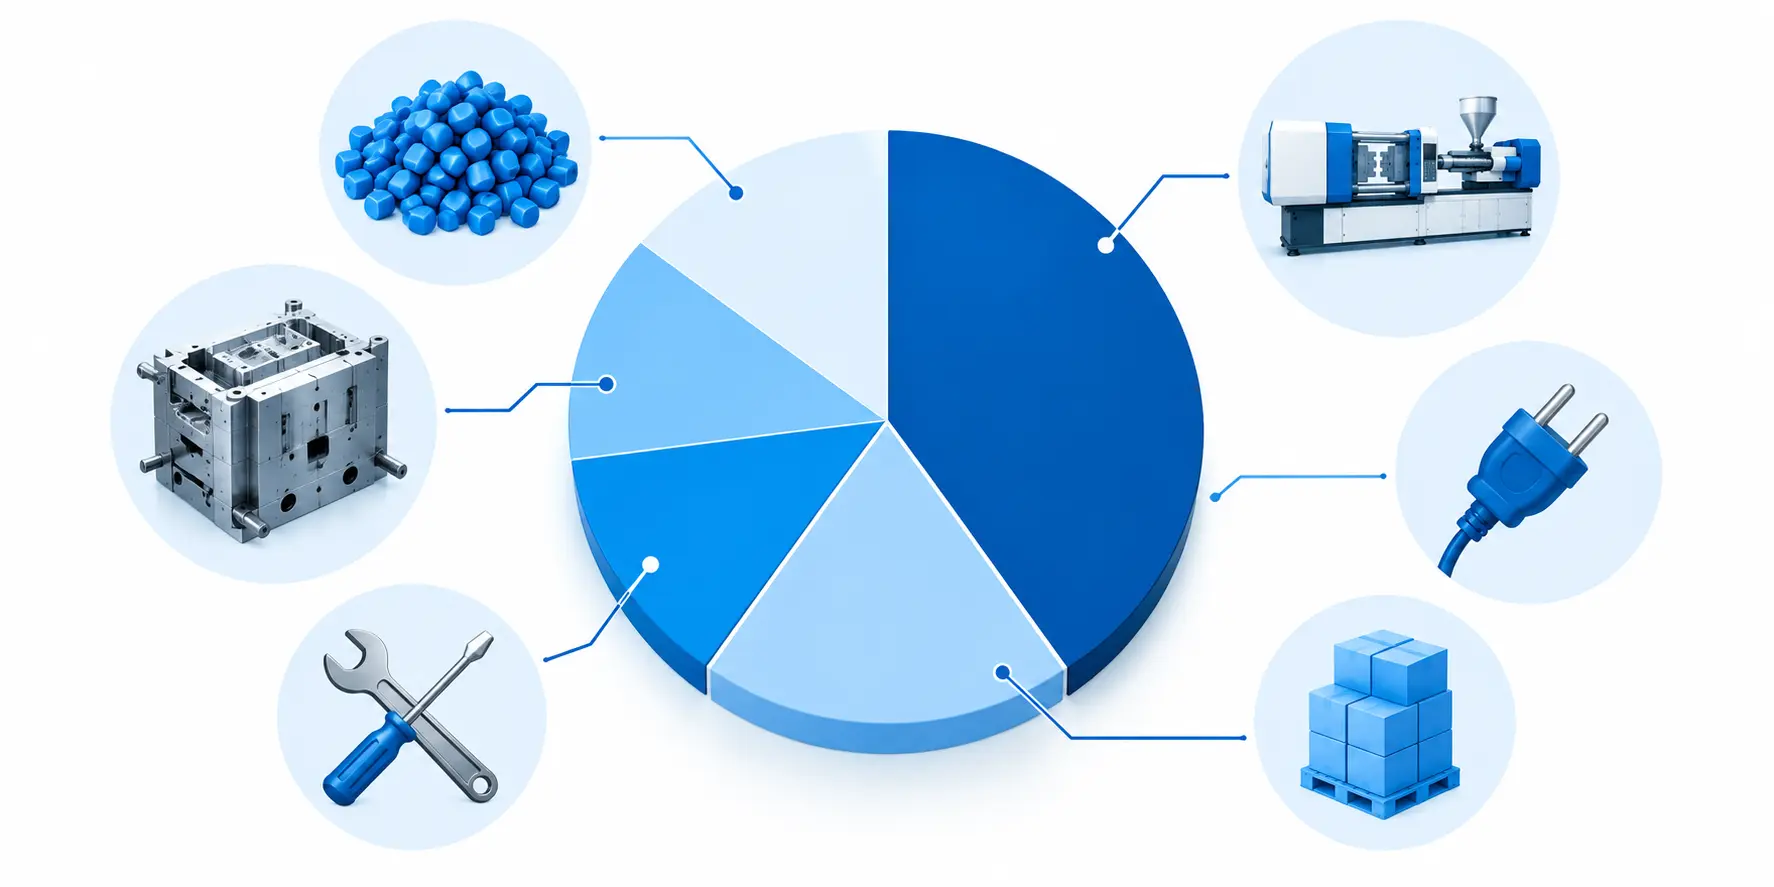
Полная себестоимость одного изделия объединяет несколько независимых статей затрат:
Пропуск даже одной статьи (например, амортизации формы) искусственно занижает расчётную себестоимость и может привести к неверным выводам об экономике проекта.
Базовая формула стоимости сырья: вес изделия (включая долю литниковой системы, если она не идёт на переработку) умножается на цену материала за килограмм. Важно закладывать не номинальный вес готового изделия, а реальный расход гранул на цикл — с учётом технологических отходов и части материала, которая при холодноканальной форме уходит в литники. Если литники измельчаются и повторно используются в производстве, в расчёт закладывается лишь частичная стоимость этой доли материала, а не полная.
Амортизация — распределение крупной единовременной инвестиции (в термопластавтомат и пресс-форму) на все изделия, которые будут произведены за расчётный срок службы оборудования. Формула в общем виде: стоимость актива делится на общее количество циклов (или лет службы), а результат — это доля стоимости оборудования, приходящаяся на одно изделие.
Для пресс-формы этот расчёт особенно важен на небольших тиражах: чем меньше партия, тем большая доля стоимости формы ложится на каждое отдельное изделие. Именно поэтому при небольшом тираже разумно рассматривать более дешёвую алюминиевую оснастку — подробнее в статье «Стоимость изготовления пресс-формы».
Энергопотребление термопластавтомата зависит от мощности машины, длительности цикла и наличия энергосберегающих технологий (сервопривод заметно снижает эту статью затрат при интенсивной эксплуатации). Для расчёта на единицу изделия энергопотребление за цикл умножается на тариф электроэнергии и делится на количество изделий, получаемых за один цикл (для многогнездной формы — на число гнёзд).
Затраты на оплату труда рассчитываются похожим образом: почасовая ставка оператора делится на количество изделий, произведённых за час работы машины. При высокой степени автоматизации производства один оператор может обслуживать несколько машин одновременно, что пропорционально снижает эту статью затрат на единицу продукции.
Процент брака напрямую увеличивает реальную себестоимость годных изделий — если из 100 отлитых деталей 5 бракованы, затраты на их производство (сырьё, амортизация, энергия, труд) всё равно понесены, но распределяются уже на 95 годных изделий, а не на 100. Чем стабильнее настроен процесс (правильная настройка термопластавтомата, качественное обслуживание оборудования и формы), тем ниже эта скрытая надбавка к себестоимости.
Стоимость сырья, амортизация оборудования и пресс-формы, энергозатраты, оплата труда и доля затрат, приходящаяся на неизбежный процент брака.
Вес изделия с учётом доли литниковой системы умножается на цену материала за килограмм; при повторном использовании измельчённых литников в расчёт закладывается только частичная стоимость этой доли.
Стоимость формы делится на планируемый тираж изделий за весь срок её эксплуатации — при малых тиражах эта доля в себестоимости единицы становится особенно ощутимой.
Зависит от мощности конкретной машины, длительности цикла и наличия энергосберегающих технологий — модели с сервоприводом потребляют заметно меньше при интенсивной эксплуатации.
Чем больше тираж, тем меньшая доля амортизации формы и оборудования приходится на одно изделие — себестоимость единицы обычно снижается с ростом объёма партии.
Да, обязательно — затраты на бракованные изделия всё равно понесены, но распределяются на меньшее количество годных изделий, что увеличивает их реальную себестоимость.
При контрактном литье вы платите за готовое изделие без необходимости учитывать амортизацию собственного оборудования и формы — это меняет структуру расчёта по сравнению с собственным производством.
Да, использование переработанных материалов там, где это допустимо технологически, снижает статью затрат на сырьё — подробнее в статье «Материалы для литья пластмасс под давлением».
Формулы для самостоятельного расчёта приведены выше — для точного расчёта под конкретный проект обратитесь к нашим специалистам.
Свяжитесь с нами через страницу контактов — поможем рассчитать себестоимость под ваше изделие, материал и тираж.


