Более 500 ТПА
В России
и СНГ
В России
и СНГ

Правильная настройка термопластавтомата перед запуском производства — залог стабильного качества изделий и отсутствия незапланированных простоев. Настройка включает несколько взаимосвязанных параметров: температуру по зонам цилиндра, давление и скорость впрыска, время выдержки, параметры смыкания формы. Изменение одного параметра часто требует корректировки соседних — поэтому настройка выполняется не разово, а как последовательный процесс с проверкой результата на каждом шаге.
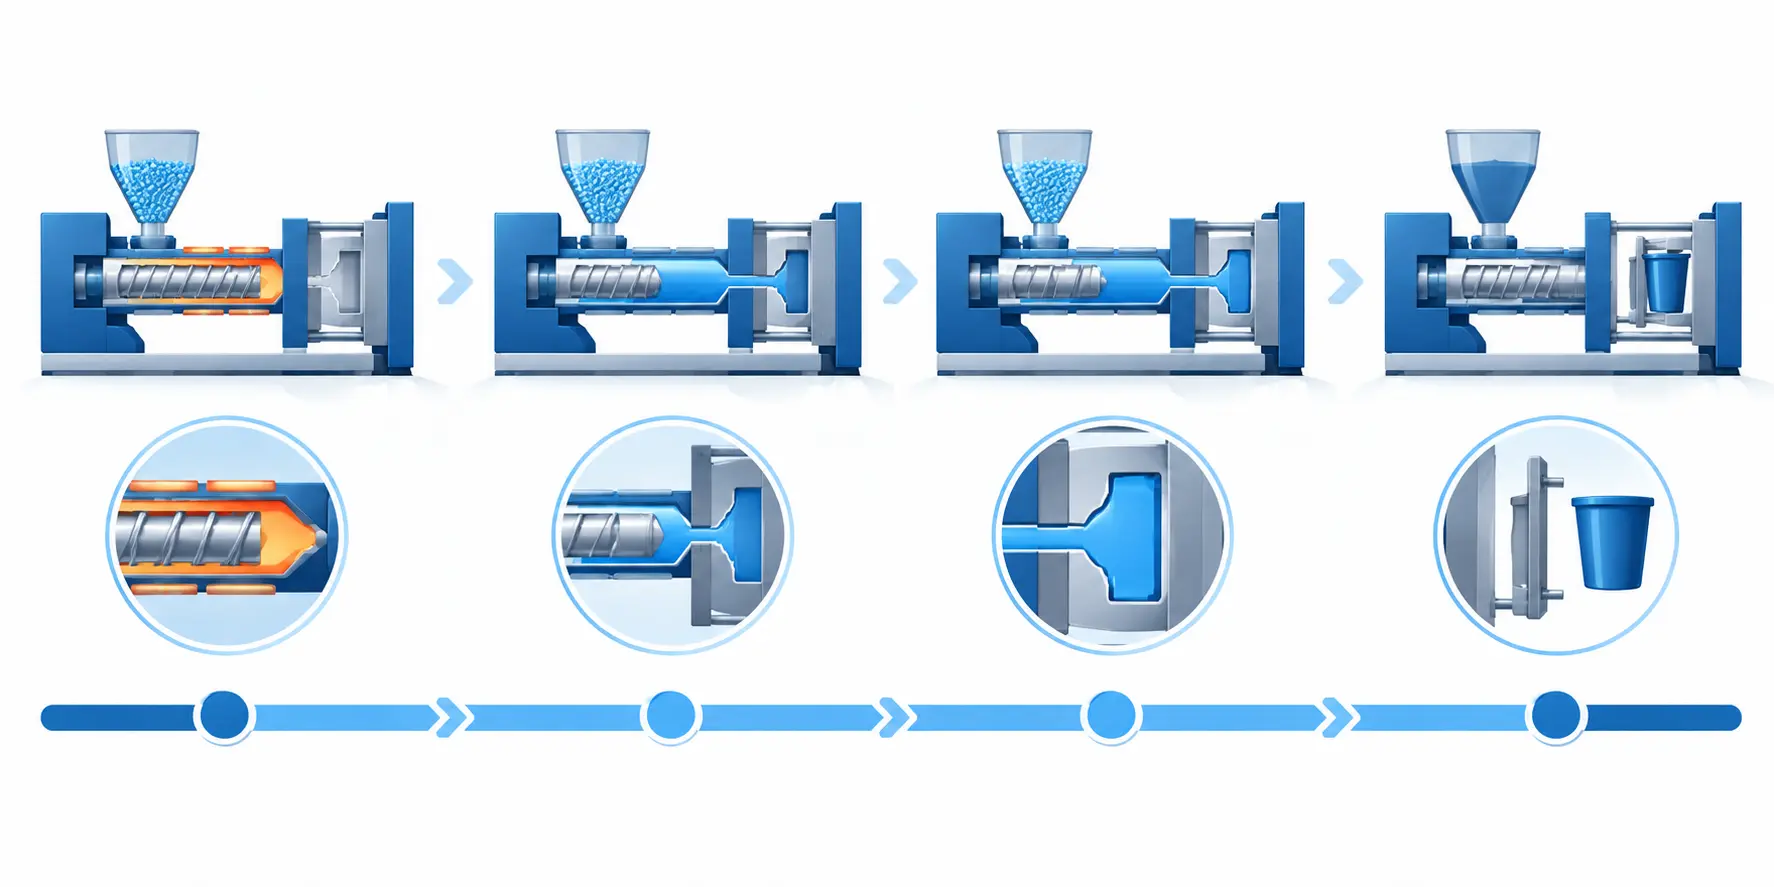
Прежде чем переходить к тонкой настройке, нужно задать базовый набор параметров, из которых складывается один цикл литья:
Отправная точка для всех этих значений — технологическая карта материала от производителя сырья: в ней указан рекомендованный диапазон температур переработки, давления и других параметров для конкретной марки полимера.
Температура задаётся отдельно для каждой зоны нагрева — от загрузочной горловины до сопла, обычно по нарастающей: более низкая температура в зоне загрузки, более высокая — ближе к соплу. Такой профиль обеспечивает постепенный, равномерный прогрев материала без резких температурных скачков.
| Материал | Ориентировочный диапазон температуры расплава |
|---|---|
| Полипропилен (PP) | 200–250 °C |
| Полиэтилен (PE) | 180–240 °C |
| АБС-пластик (ABS) | 220–260 °C |
| Поликарбонат (PC) | 280–320 °C |
Это ориентировочные значения — точный диапазон всегда уточняется по технологической карте конкретной марки материала от производителя сырья, поскольку разные модификации одного и того же полимера могут заметно отличаться по рекомендованной температуре переработки.
Скорость впрыска определяет, как быстро расплав заполняет полость формы. Слишком низкая скорость приводит к преждевременному застыванию материала и недоливу, особенно на тонкостенных участках; слишком высокая — к перегреву материала от трения, следам «горения» на поверхности и облою.
Давление впрыска подбирается так, чтобы обеспечить полное заполнение формы без излишнего давления, которое приводит к облою по линии разъёма формы. После заполнения основной массы включается фаза выдержки — более низкое давление, поддерживаемое некоторое время для компенсации усадки материала при остывании. Правильный переход между фазой впрыска и выдержкой (по времени, ходу шнека или, точнее всего, по давлению) — один из самых чувствительных моментов настройки, подробнее об этом в статье «Датчик давления для ТПА».
После первичной настройки обязательно отливается пробная партия — обычно 10–20 изделий подряд — для оценки стабильности цикла. Проверяются вес изделий (разброс не должен превышать нескольких процентов от цикла к циклу), визуальное качество поверхности, отсутствие недолива, облоя и следов перегрева. Только после подтверждения стабильности партии настройку можно считать завершённой и сохранить как рабочую программу.
С изучения технологической карты материала от производителя сырья — она задаёт стартовые значения температуры, давления и других параметров, от которых отталкиваются при дальнейшей точной настройке.
По нарастающей — от более низкой температуры в зоне загрузки до более высокой у сопла, ориентируясь на диапазон, рекомендованный для конкретного материала.
Давление подбирается так, чтобы форма заполнялась полностью, но без избыточного давления, вызывающего облой по линии разъёма — точное значение уточняется опытным путём в пределах рекомендованного диапазона.
Это фаза после основного заполнения формы, когда поддерживается более низкое давление для компенсации усадки материала при остывании — без неё изделие может получить раковины или проседания.
Усилие смыкания рассчитывается по площади проекции изделия и давлению в форме — подробнее в статье «Расчёт усилия смыкания ТПА».
Да, разные материалы требуют разных температур переработки, давления и времени охлаждения — универсальных настроек, подходящих сразу для всех материалов, не существует.
Отливается пробная партия из 10–20 изделий подряд, проверяются стабильность веса, визуальное качество поверхности и отсутствие дефектов — только после этого настройку можно считать завершённой.
Да, современные контроллеры позволяют сохранять параметры как отдельную программу (рецепт) под конкретное изделие и загружать её заново при повторном запуске производства.
Первичную настройку нового изделия обычно выполняет наладчик с профильной квалификацией; оператор в дальнейшем может запускать уже сохранённые программы без изменения параметров.
Проверить параметры последовательно по отдельности, начиная с сушки сырья и температуры расплава — подробный разбор причин брака в статье «Причины брака при литье пластмасс».


