Более 500 ТПА
В России
и СНГ
В России
и СНГ

Инжекционный цилиндр — корпус, внутри которого вращается шнек термопластавтомата. Именно в цилиндре происходит весь путь превращения твёрдых гранул полимера в однородный расплав: нагрев, пластикация и накопление материала перед впрыском в пресс-форму. Пара шнек-цилиндр работает как единая система — износ или повреждение цилиндра напрямую сказывается на качестве расплава и точности дозировки не меньше, чем состояние самого шнека.
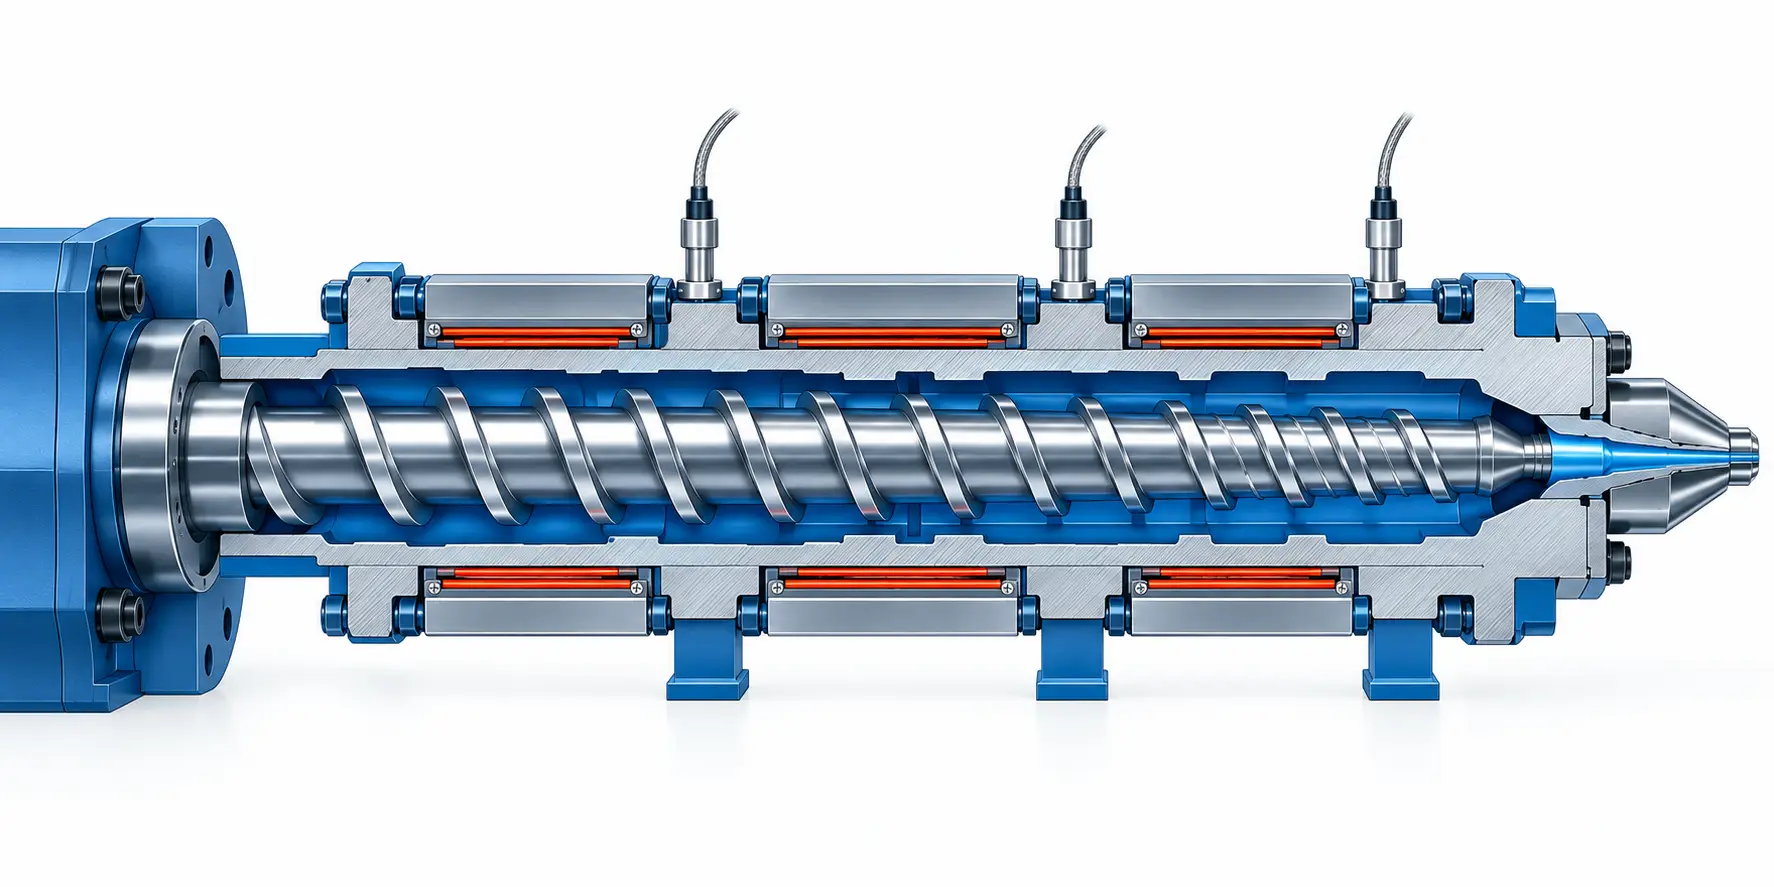
Конструктивно цилиндр представляет собой толстостенную стальную трубу с внутренней втулкой, по которой скользит шнек. Снаружи на цилиндр устанавливаются нагревательные кольца (хомуты) по зонам — обычно 3–5 независимо регулируемых зон нагрева от загрузочной горловины до сопла. Каждая зона контролируется отдельной термопарой, что позволяет задавать точный температурный профиль под конкретный материал: более низкую температуру в зоне загрузки и постепенное повышение к соплу.
В передней части цилиндра расположено сопло — через него расплав впрыскивается в литниковую систему пресс-формы. Загрузочная горловина в задней части, как правило, охлаждается отдельно (водяная рубашка), чтобы гранулы не слипались и не зависали на входе, не доходя до зоны нагрева.
Как и в случае со шнеком, цилиндр изготавливается из легированной стали с последующей термической обработкой рабочей поверхности:
Пара шнек-цилиндр всегда подбирается совместно: бронированный шнек в паре с обычным (не биметаллическим) цилиндром износится неравномерно — твёрдый шнек будет «протачивать» более мягкую стенку цилиндра, а не наоборот.
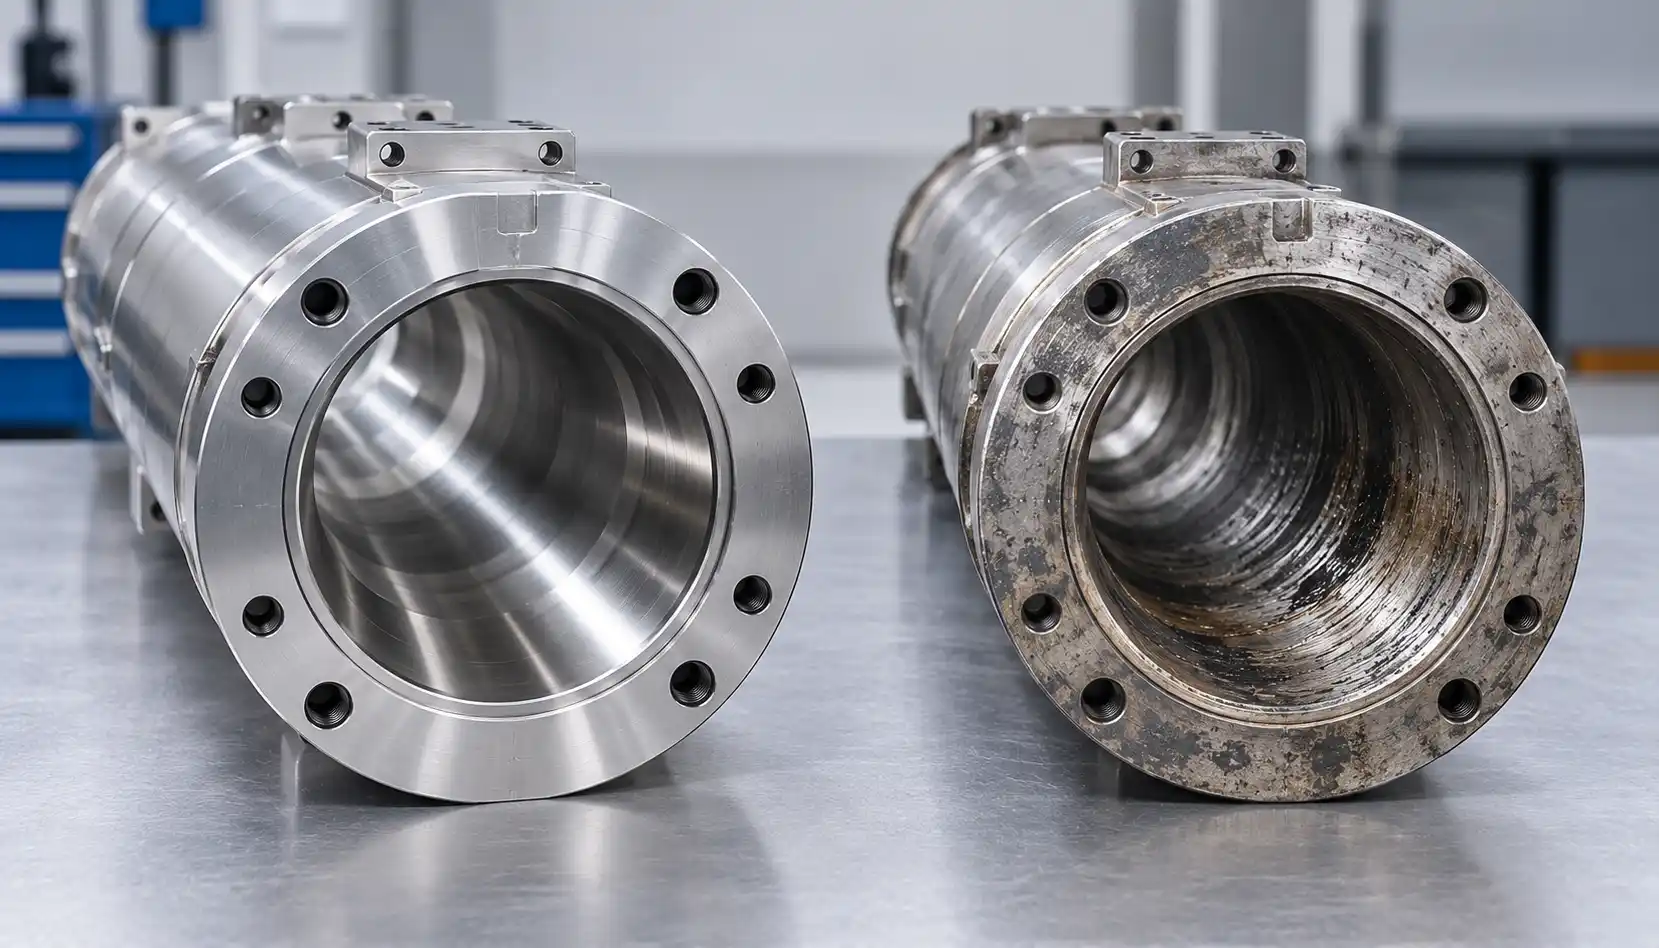
Основной параметр, по которому оценивают износ цилиндра, — увеличение внутреннего диаметра и радиального зазора между шнеком и стенкой. Косвенные признаки, что зазор вышел за допустимые пределы:
Точная диагностика зазора выполняется замером внутреннего диаметра цилиндра и сравнением с диаметром шнека — эту процедуру обычно проводит сервисный инженер при плановой диагностике.
Цилиндр подбирается строго под конкретную модель термопластавтомата и всегда — в паре со шнеком, который будет в нём работать. При заказе цилиндра для замены важно указать:
Актуальные позиции в наличии и под заказ — в разделе «Запчасти для термопластавтоматов».
Цилиндр — корпус, в котором шнек нагревает, пластицирует и накапливает расплав перед впрыском в пресс-форму; на цилиндре также установлены нагревательные кольца и термопары, задающие температурный профиль по зонам.
Из легированной стали с азотированием рабочей поверхности; для абразивных материалов применяют биметаллические цилиндры с наплавкой износостойкого сплава на внутреннюю втулку.
Падает давление и стабильность впрыска, растёт время пластикации, появляются задиры на извлечённом шнеке — это указывает на увеличенный радиальный зазор между шнеком и стенкой цилиндра.
Как правило да — несовместимая пара (например, новый бронированный шнек в старом изношенном цилиндре) быстро ускоряет износ обеих деталей и не даёт ожидаемого эффекта от замены.
Стеклонаполненные и минералонаполненные композиты вырабатывают внутреннюю поверхность стандартного цилиндра значительно быстрее — для таких материалов нужен биметаллический цилиндр с наплавкой.
Цена зависит от диаметра, длины, исполнения (стандартное или биметаллическое) и модели ТПА — актуальные позиции смотрите в разделе запчастей.
В отдельных случаях возможна расточка с последующей наплавкой и восстановлением внутреннего диаметра, но это целесообразно не всегда — при сильном износе новый цилиндр может оказаться экономически выгоднее ремонта.
При работе с ненаполненными термопластами и соблюдении регламента — обычно сопоставимо со сроком службы шнека, то есть годы непрерывной эксплуатации; при абразивных материалах без биметаллического исполнения ресурс заметно ниже.
Да, напрямую — увеличенный зазор между шнеком и цилиндром снижает точность дозировки и стабильность давления впрыска, что приводит к разбросу параметров изделий в партии.
Свяжитесь с нами через раздел «Запчасти для термопластавтоматов» или страницу контактов — подберём цилиндр под вашу модель и материал.


