Более 500 ТПА
В России
и СНГ
В России
и СНГ

Шнек — один из ключевых узлов термопластавтомата, от которого напрямую зависит качество расплава и стабильность цикла литья. Именно шнек захватывает гранулы полимера из бункера, продвигает их по цилиндру, разогревает за счёт трения и давления, а затем впрыскивает готовый расплав в пресс-форму. Неправильно подобранный или изношенный шнек — одна из самых частых причин нестабильного качества изделий и незапланированных остановок производства.
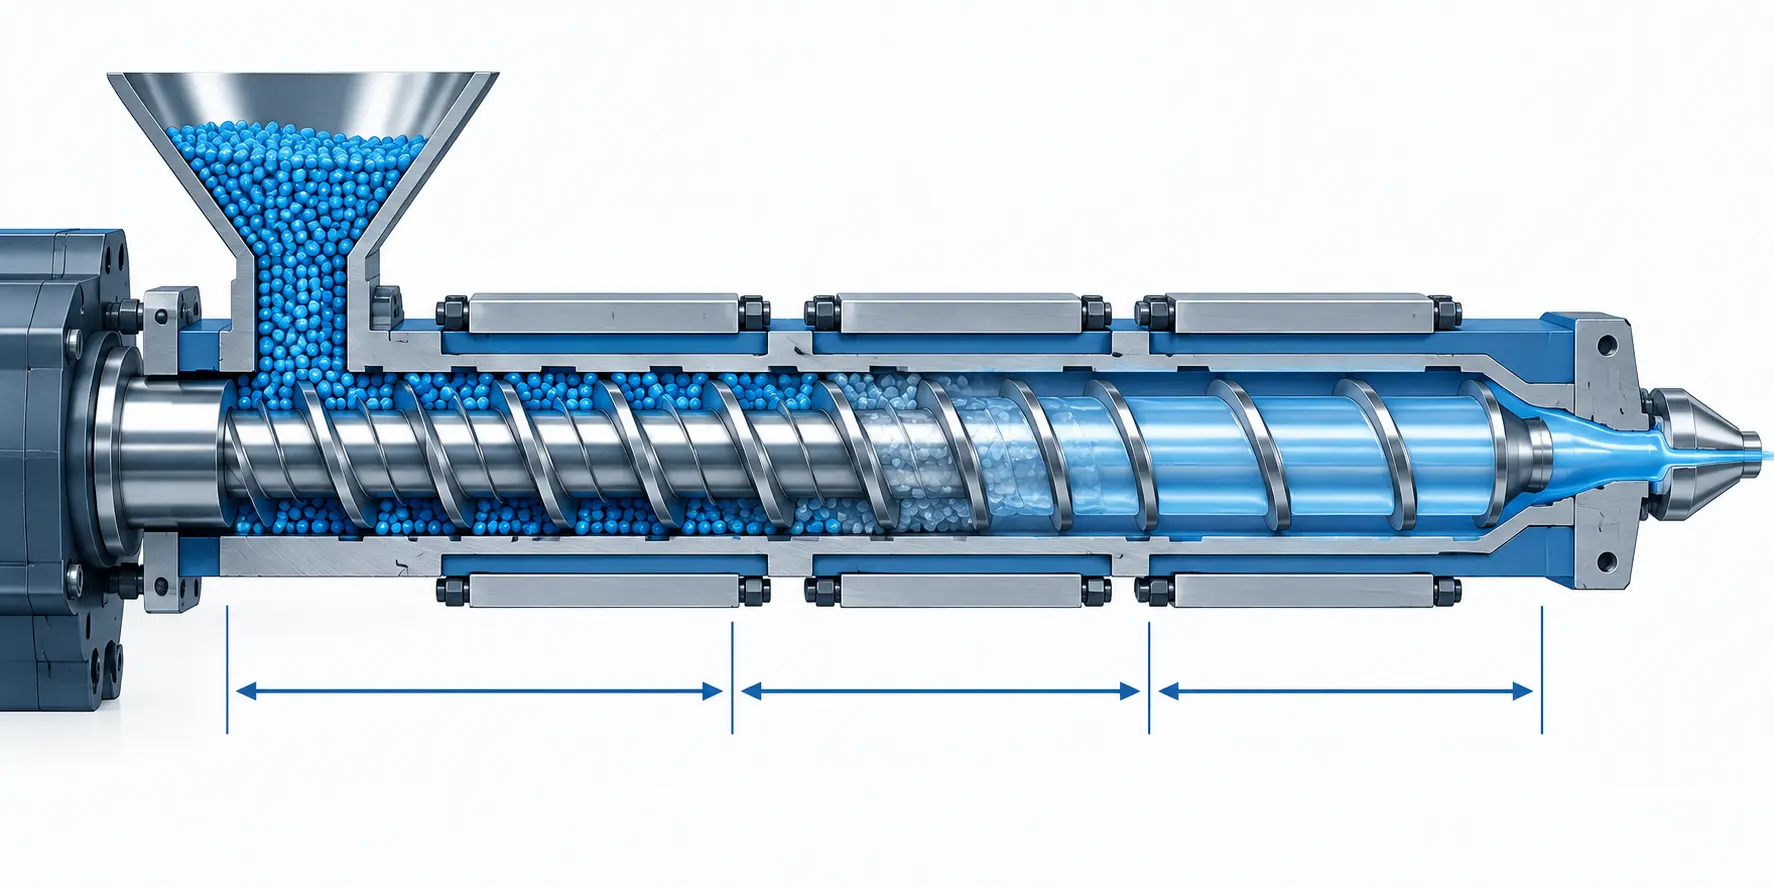
Шнек представляет собой винтовой вал с переменным шагом витков, установленный внутри материального цилиндра. По длине шнек делится на три технологические зоны, каждая из которых решает свою задачу:
На конце шнека устанавливается обратный клапан (кольцо обратного хода) — он предотвращает возврат расплава назад по виткам шнека в момент впрыска, обеспечивая точную дозировку объёма материала на каждый цикл.
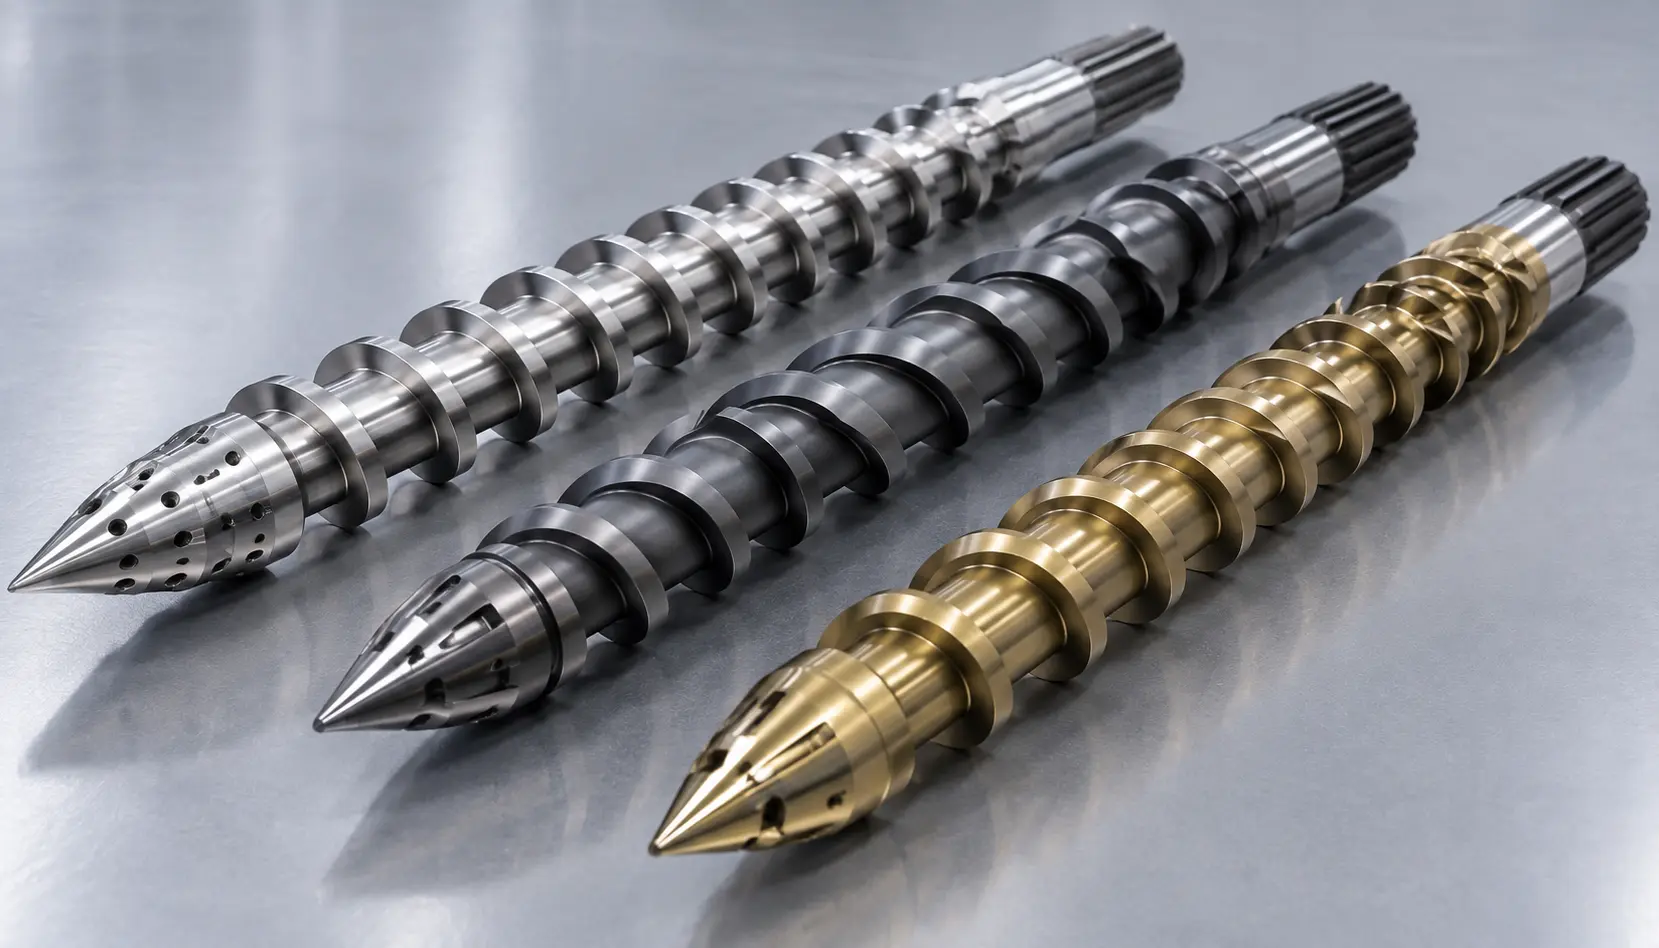
| Тип шнека | Особенность конструкции | Для каких материалов |
|---|---|---|
| Универсальный | Стандартное соотношение зон L/D ≈ 20:1 | PP, PE, PS, ABS и другие массовые термопласты |
| Бронированный (износостойкий) | Наплавка твёрдым сплавом на витках, азотирование поверхности | Стеклонаполненные и минералонаполненные композиты |
| Для ПВХ | Укороченная зона сжатия, увеличенный диаметр сердечника | Жёсткий и пластифицированный ПВХ |
| Барьерный | Дополнительный барьерный виток, разделяющий твёрдую и расплавленную фазы | Материалы, требующие более однородного расплава (ПЭТ, инженерные пластики) |
Ключевой параметр совместимости — соотношение длины к диаметру (L/D). Чем оно выше, тем лучше гомогенизация расплава, но тем выше и требования к приводу шнека. Использование шнека не той конфигурации — частая причина недостаточно однородного расплава и, как следствие, брака по прозрачности или прочности изделия.
Основной механизм износа шнека — абразивное истирание витков и стенок цилиндра расплавом, особенно при переработке наполненных материалов. Характерные признаки, что шнек пора менять:
При работе с ненаполненными материалами (PP, PE, PS) ресурс стандартного шнека обычно измеряется годами непрерывной эксплуатации. При переработке стеклонаполненных композитов износ идёт значительно быстрее — здесь бронированный шнек окупает разницу в цене за счёт кратно большего ресурса.
Шнек не универсален даже в пределах одного бренда — он подбирается под конкретную модель термопластавтомата по диаметру, длине, шагу витков и посадочному узлу крепления к приводу. При заказе шнека для замены важно указать:
Актуальные позиции в наличии и под заказ — в разделе «Запчасти для термопластавтоматов».
Ресурс шнека определяется не только конструкцией, но и материалом, из которого он изготовлен, а также способом обработки рабочей поверхности:
Чем выше твёрдость и качество термообработки, тем дороже шнек — но при переработке абразивных материалов эта разница в цене обычно окупается за счёт кратно большего интервала между заменами.
Помимо естественного абразивного износа, срок службы шнека часто сокращают эксплуатационные ошибки, которых можно избежать:
Большинство этих ошибок устраняются соблюдением регламента — подробнее в статье «Настройка термопластавтомата».
Шнек делится на три зоны — загрузки, сжатия и дозирования, а на конце устанавливается обратный клапан, предотвращающий возврат расплава при впрыске.
Бронированный (износостойкий) шнек с наплавкой твёрдым сплавом на витках — обычный шнек изнашивается абразивным наполнителем в разы быстрее.
Падает стабильность объёма впрыска, растёт время пластикации, в расплаве появляются непроплавленные включения — всё это признаки критического износа витков.
При работе с ненаполненными материалами — обычно годы непрерывной эксплуатации; при переработке абразивных наполненных композитов ресурс заметно ниже без бронирования.
Технически можно, но конфигурация шнека (соотношение L/D, глубина зон) оптимизирована под конкретный тип материала — универсальный шнек даёт компромиссный, а не оптимальный результат на каждом из них.
Больший диаметр при том же соотношении L/D даёт больший объём расплава за оборот, но требует и большего усилия привода — диаметр всегда подбирается под модель ТПА, а не отдельно.
Цена зависит от диаметра, длины, типа исполнения (стандартный или бронированный) и модели ТПА — актуальные позиции смотрите в разделе запчастей.
Да, при переходе на новый материал или нестандартное изделие шнек можно подобрать или изготовить под изменённые технологические требования — уточняйте у менеджера.
В сухом помещении, с лёгкой консервационной смазкой на рабочей поверхности, чтобы избежать коррозии витков до момента установки.
Чаще всего из азотируемой стали типа 38CrMoAlA с твёрдостью поверхности после обработки 900–1000 HV — для абразивных материалов дополнительно применяют наплавку твёрдым сплавом.
Да, литьё невысушенного гигроскопичного материала вызывает гидроударные нагрузки и ускоренную коррозию поверхности шнека — сырьё нужно предварительно сушить.
Да, остатки предыдущего материала могут вступать в реакцию с новым прямо в цилиндре, образуя абразивные или агрессивные соединения, ускоряющие износ шнека.
Замена шнека требует демонтажа узла впрыска и точной сборки с соблюдением зазоров — эту операцию обычно выполняет сервисный инженер, а не оператор линии.


