Более 500 ТПА
В России
и СНГ
В России
и СНГ

Охлаждение пресс-формы — не второстепенная функция, а полноценная инженерная система, во многом определяющая и качество изделия, и производительность всего цикла литья. На охлаждение приходится значительная часть времени каждого цикла, поэтому то, насколько грамотно спроектирована система теплоотвода, напрямую влияет на экономику производства.
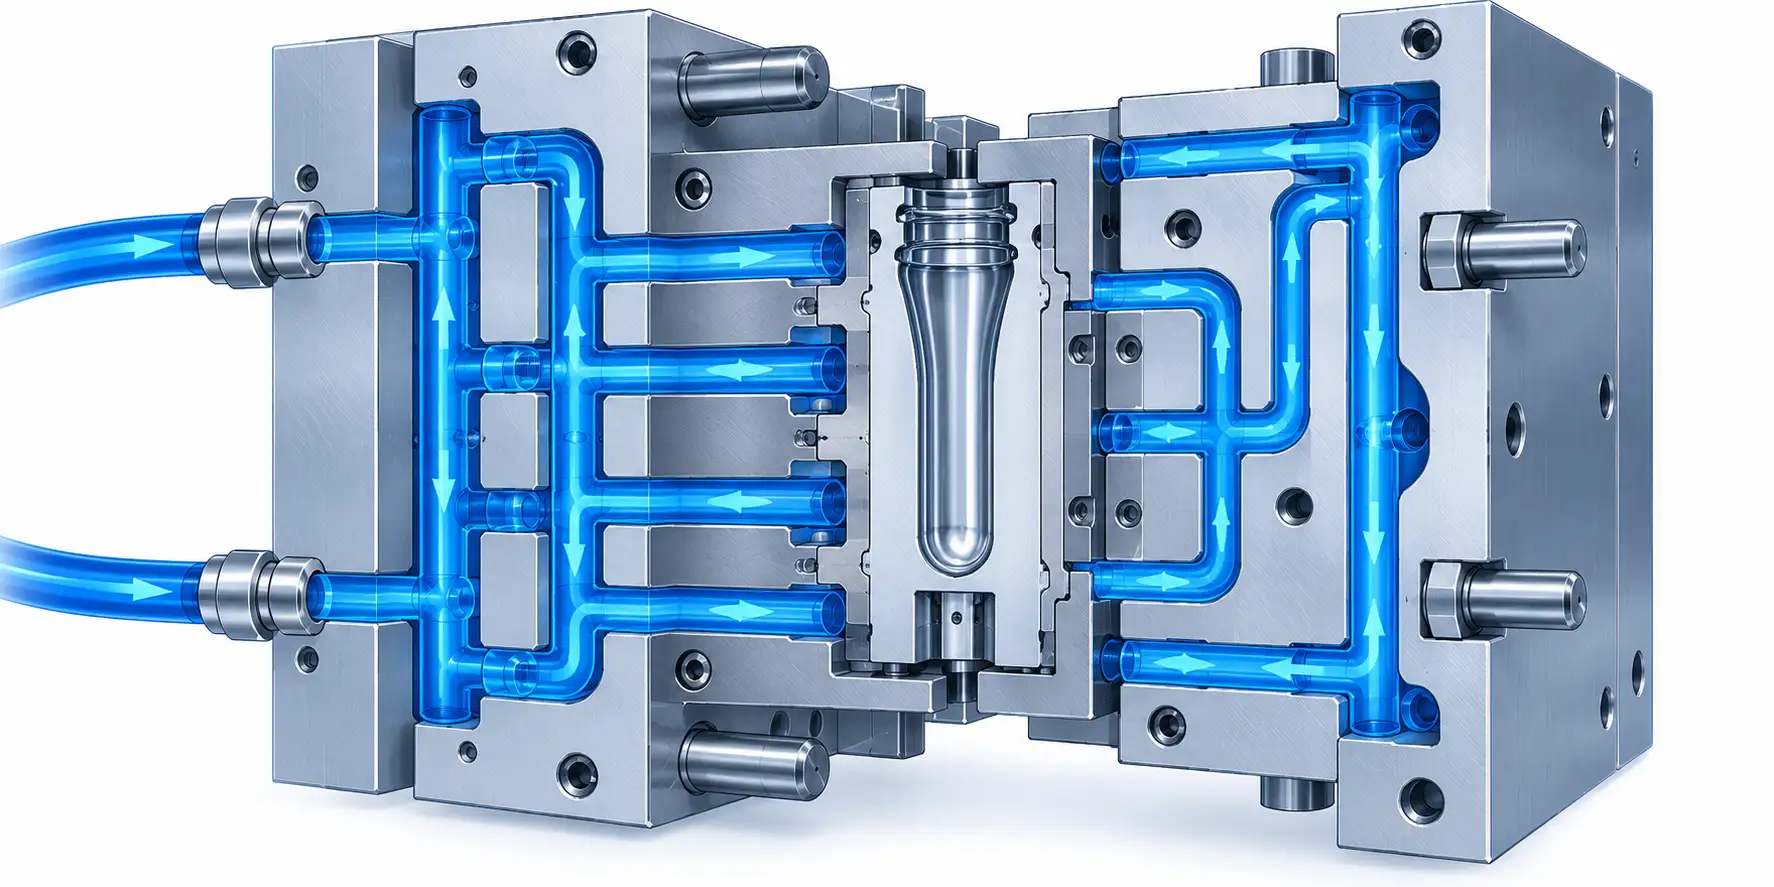
После впрыска расплав должен затвердеть до температуры, достаточной для извлечения изделия без деформации — это происходит именно за счёт отвода тепла через стенки формы в циркулирующий теплоноситель. Без организованного охлаждения форма остывала бы медленно и неравномерно за счёт естественной теплоотдачи в окружающий воздух, что сделало бы цикл непрактично долгим и дало бы нестабильную усадку изделия от партии к партии.
Каналы охлаждения — это сеть сверленых или фрезерованных отверстий внутри тела формы, по которым циркулирует теплоноситель. Конструкция каналов проектируется с учётом геометрии изделия: расстояние от канала до рабочей поверхности должно быть достаточно малым для эффективного теплообмена, но не настолько малым, чтобы ослабить конструкцию формы в этом месте. Для сложной геометрии, где прямые сверленые каналы не могут обеспечить равномерное охлаждение всех участков, применяют более сложные решения — конформное охлаждение, где канал повторяет контур изделия, или вставки с высокой теплопроводностью в труднодоступных зонах.
Расположение каналов напрямую связано с количеством гнёзд формы — в многогнездной форме система должна обеспечивать равномерный отвод тепла по всем полостям одновременно, иначе изделия из разных гнёзд будут остывать с разной скоростью и получат разную усадку.
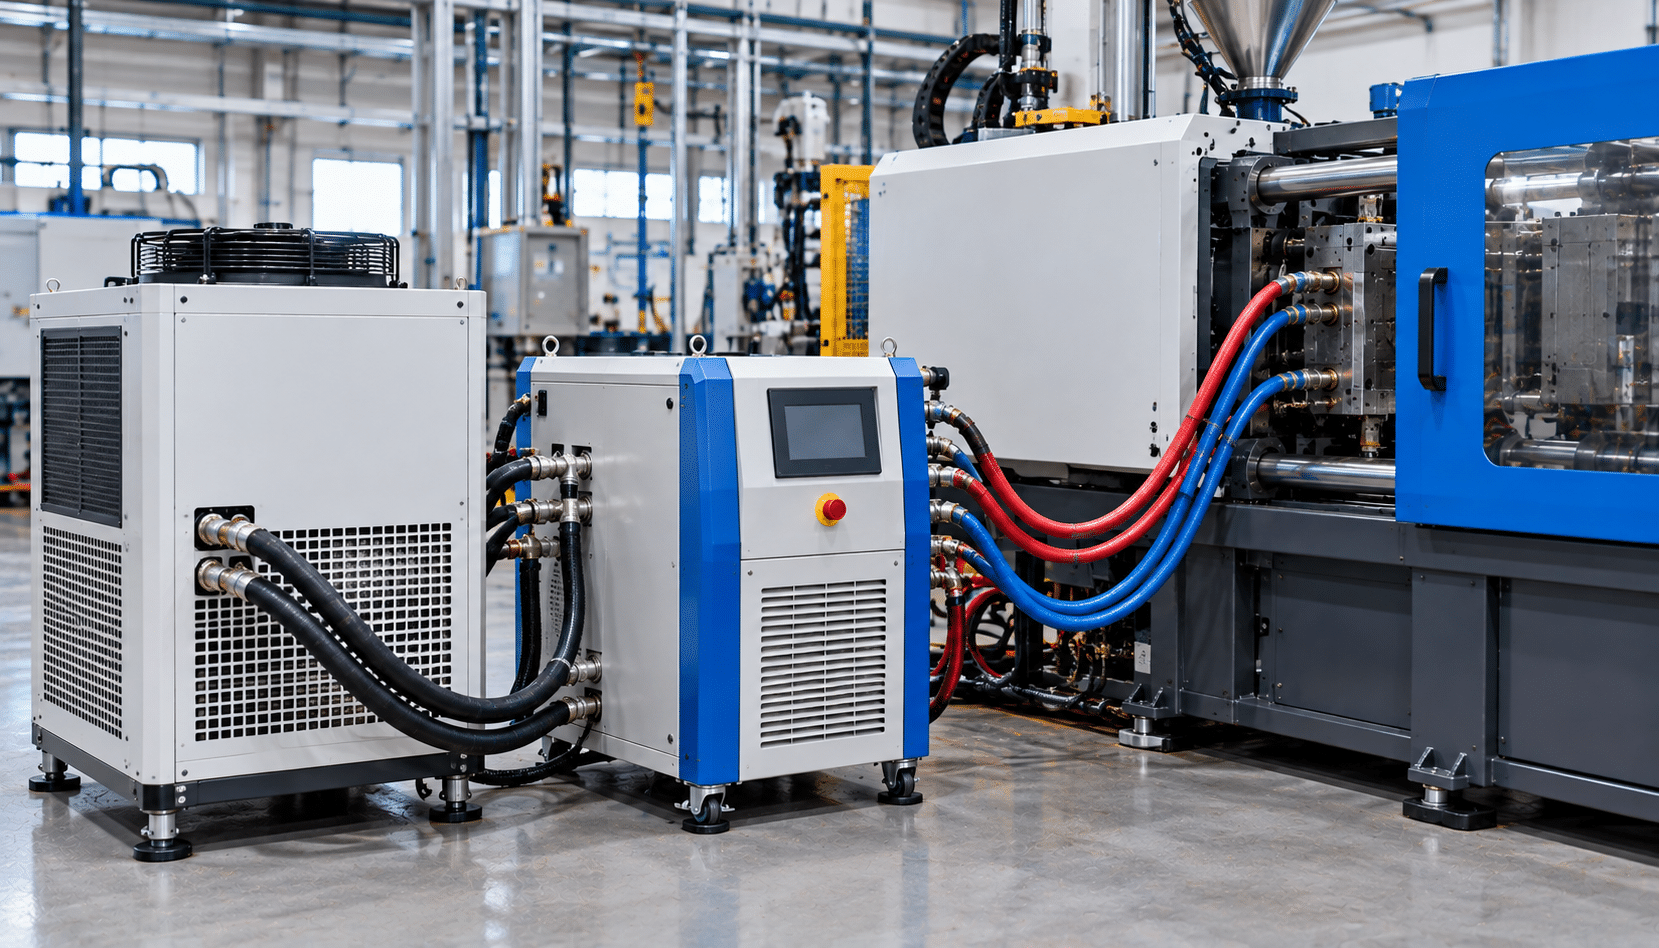
В системе охлаждения формы обычно задействованы два разных прибора с разными задачами. Чиллер вырабатывает холод — охлаждает теплоноситель до температуры ниже температуры окружающей среды, что необходимо при интенсивном производстве, когда естественного охлаждения проточной водой недостаточно для компенсации тепловой нагрузки. Термостат, в свою очередь, точно поддерживает заданную температуру непосредственно у формы — он может как охлаждать, так и подогревать теплоноситель, подаваемый от чиллера или из обычного контура, обеспечивая точность, которую сам чиллер не гарантирует.
То есть чиллер решает задачу отвода избыточного тепла в масштабе всего производства, а термостат — задачу точной стабилизации температуры конкретно на конкретной форме. В небольших производствах с низкой тепловой нагрузкой иногда обходятся одним термостатом без отдельного чиллера, но для интенсивного многосменного производства оба прибора обычно работают в связке.
Чтобы расплав затвердел до температуры, достаточной для извлечения изделия без деформации, за приемлемое время цикла — без организованного охлаждения этот процесс был бы слишком медленным и неравномерным.
Это сеть сверленых или фрезерованных отверстий внутри тела формы, по которым циркулирует теплоноситель; для сложной геометрии применяют конформное охлаждение, повторяющее контур изделия.
Чиллер вырабатывает холод и отводит избыточное тепло в масштабе всего производства, а термостат точно поддерживает заданную температуру непосредственно у формы — они решают разные задачи и часто работают в связке.
Стадия охлаждения часто занимает значительную долю времени всего цикла литья, поэтому эффективность теплоотвода напрямую влияет на производительность — чем лучше спроектирована система, тем короче эта стадия.
Разные зоны изделия будут остывать с разной скоростью, что приводит к неравномерной усадке, внутренним напряжениям и короблению готовой детали.
Расчёт учитывает массу и материал формы, тепловую нагрузку от расплава за цикл и требуемую длительность стадии охлаждения — это инженерная задача, которую обычно решают на этапе проектирования формы.
В ряде случаев возможна доработка — добавление дополнительных каналов или вставок с высокой теплопроводностью в проблемных зонах, но возможности ограничены уже существующей конструкцией формы.
Да, напрямую — скорость и равномерность охлаждения определяют, насколько равномерно усаживается материал по всему объёму изделия.
Регулярно, в рамках планового обслуживания формы — подробнее о контроле состояния каналов в статье «Обслуживание пресс-форм».
Развитая сеть каналов с равномерным распределением по всей площади формы и достаточная производительность чиллера и термостата для компенсации возросшей тепловой нагрузки.


