Более 500 ТПА
В России
и СНГ
В России
и СНГ

Горячеканальная система — альтернатива классической холодноканальной литниковой системе пресс-формы, при которой расплав остаётся в жидком состоянии на всём пути от сопла термопластавтомата до полости формы. Это меняет экономику производства и качество изделий, но подходит не для каждой задачи — разберём, в чём именно разница и когда горячий канал оправдан.
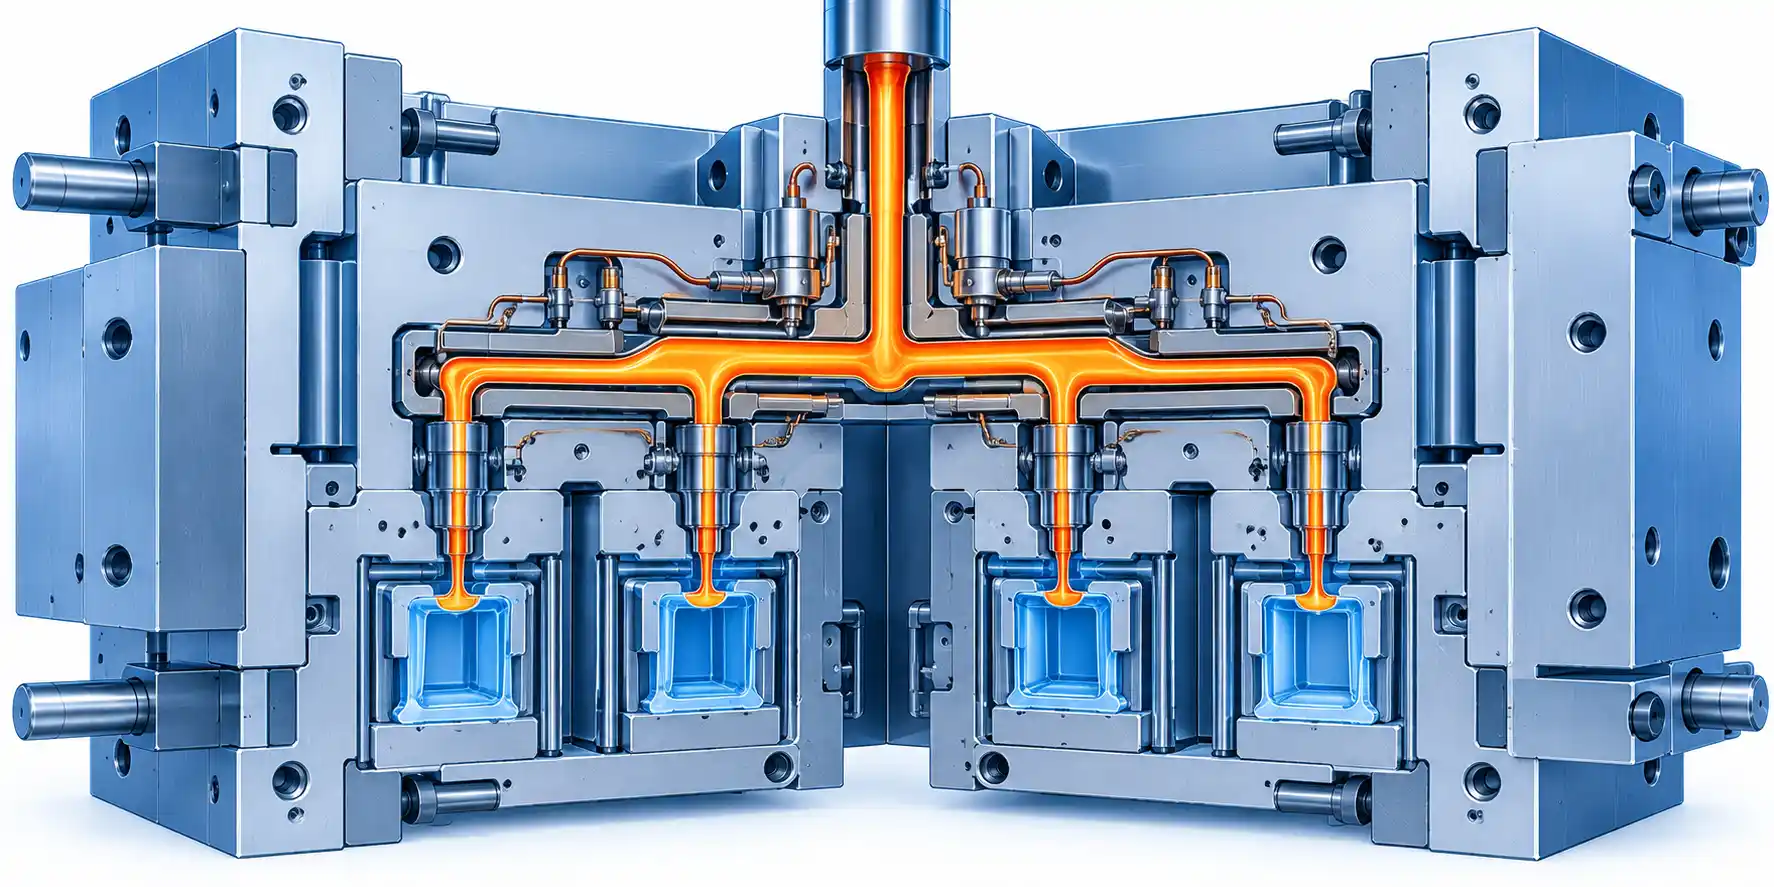
В холодноканальной форме расплав, пройдя через литниковые каналы, застывает вместе с изделием при каждом цикле — литник становится отходом или отправляется на переработку. В горячеканальной системе литниковые каналы (манифольд и форсунки) оснащены собственными нагревательными элементами, которые поддерживают температуру расплава внутри канала постоянно на протяжении всего производства. Благодаря этому материал в каналах никогда не застывает — он остаётся жидким между циклами и впрыскивается в полость формы напрямую, без участка, который впоследствии нужно было бы отделять от изделия.
Горячеканальная система экономически оправдана прежде всего на средних и крупных тиражах, где экономия материала за счёт отсутствия литниковых отходов накапливается в значимую сумму за срок эксплуатации формы, а также там, где критичен внешний вид изделия без следов литника. Для небольших тиражей более высокая стоимость формы часто не успевает окупиться за счёт экономии материала — здесь холодноканальная система остаётся более практичным выбором. Подробнее о факторах стоимости формы — в статье «Стоимость изготовления пресс-формы».
В горячеканальной форме литниковые каналы оснащены нагревателями и расплав в них не застывает между циклами, тогда как в холодноканальной литник застывает вместе с изделием и становится отходом каждого цикла.
Весь материал идёт непосредственно на изделие без застывающего литника — конкретный процент экономии зависит от соотношения объёма литниковой системы к объёму самого изделия в холодноканальном варианте.
Заметно дороже холодноканальной за счёт сложного узла с нагревателями, термопарами и системой управления — точная разница зависит от количества гнёзд и сложности системы.
Для средних и крупных тиражей, а также изделий с высокими требованиями к внешнему виду, где важно отсутствие следов литника на поверхности.
Да, за счёт отсутствия стадии застывания литниковой системы, которая в холодноканальной форме должна остыть вместе с изделием.
Технически это сложная и дорогостоящая модернизация, требующая значительной переработки конструкции формы — чаще целесообразнее изначально проектировать форму под нужный тип литниковой системы.
Термочувствительные материалы, склонные к деструкции при длительном нахождении в расплавленном состоянии, поскольку в горячем канале расплав может находиться дольше, чем при быстром холодноканальном впрыске.
Требуется контроль работы нагревательных элементов, термопар и контроллеров — это более сложное обслуживание по сравнению с чисто механической холодноканальной системой.
Срок окупаемости зависит от тиража и стоимости материала — чем больше объём производства, тем быстрее накопленная экономия на материале перекрывает более высокую стоимость формы.
Инженеры с профильным опытом именно в горячеканальных системах — свяжитесь с нами через страницу контактов для расчёта проекта.


