Более 500 ТПА
В России
и СНГ
В России
и СНГ

Пресс-форма для ПЭТ-преформ — узкоспециализированная оснастка, конструкция которой заметно отличается от форм для большинства других изделий. Это связано с особенностями самого материала: ПЭТ (полиэтилентерефталат) чувствителен к скорости охлаждения и требует высокой точности в зоне горловины, которая должна точно соответствовать стандарту укупорочного средства.
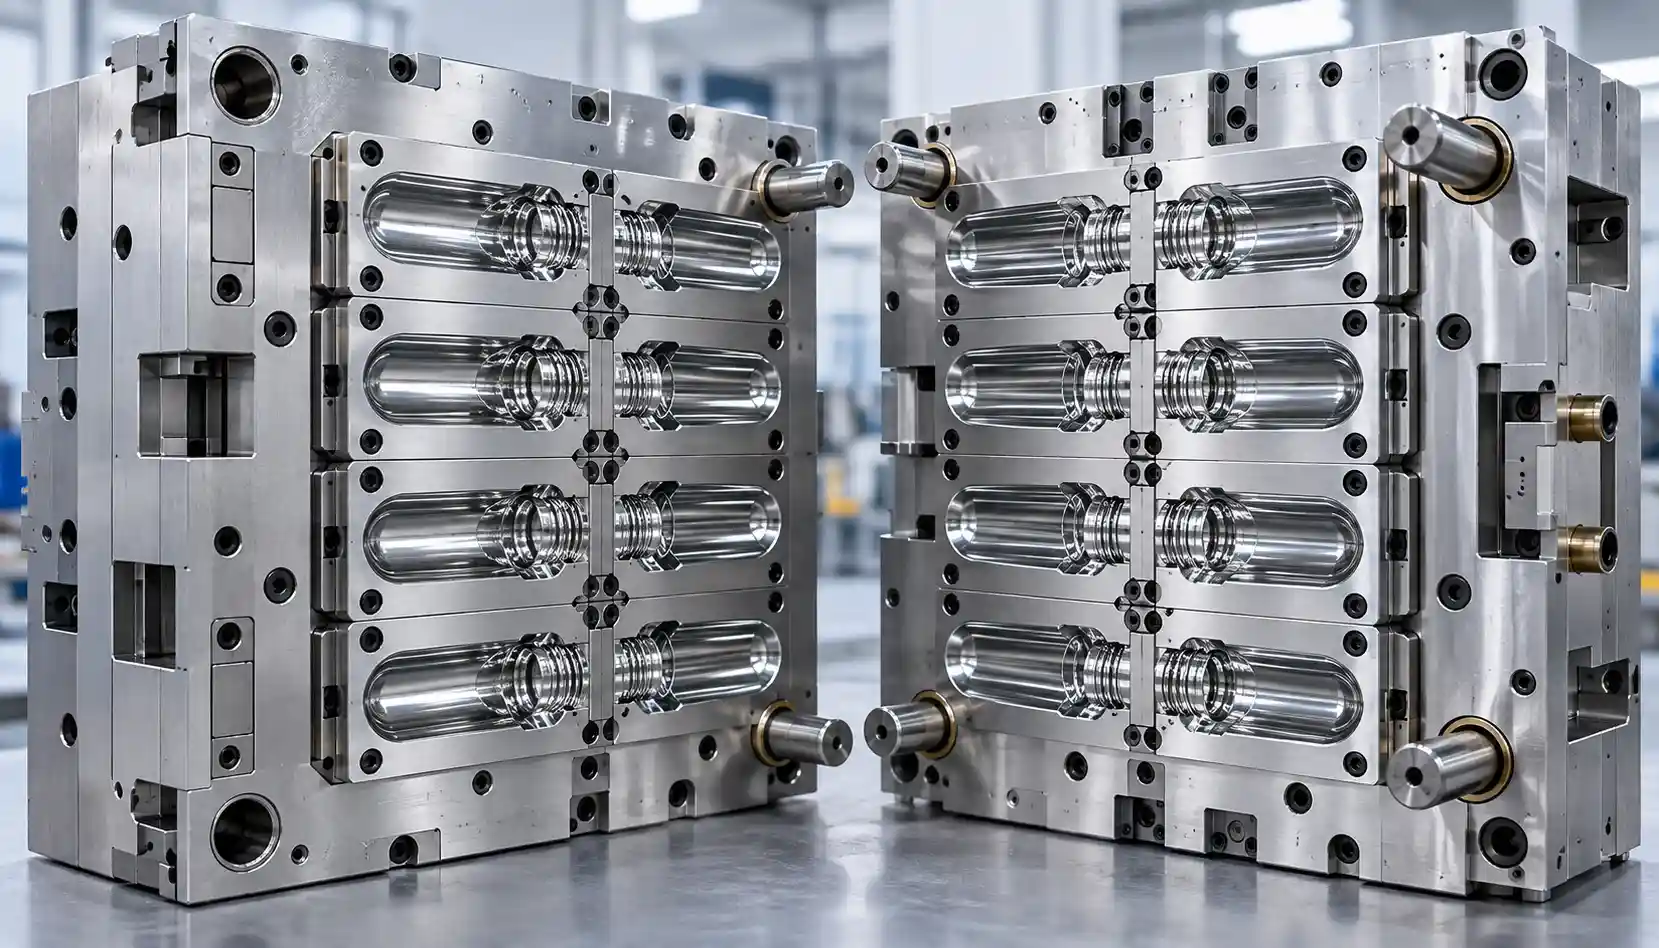
В отличие от форм для большинства других изделий, форма для ПЭТ-преформ проектируется с прицелом сразу на два последующих этапа: собственно литьё преформы и её дальнейший раздув в готовую бутылку на отдельном оборудовании. Это накладывает дополнительные требования к геометрии и качеству поверхности, особенно в зоне горловины, которая в дальнейшем не меняет форму при раздуве и должна точно соответствовать стандарту резьбы и диаметра укупорочного средства.
Конструктивно форма состоит из гнёзд с прецизионно обработанной полостью, системы интенсивного охлаждения и, как правило, холодноканальной литниковой системы — горячеканальные решения для преформ применяются реже, чем для многих других типов изделий, из-за специфики последующей переработки материала.
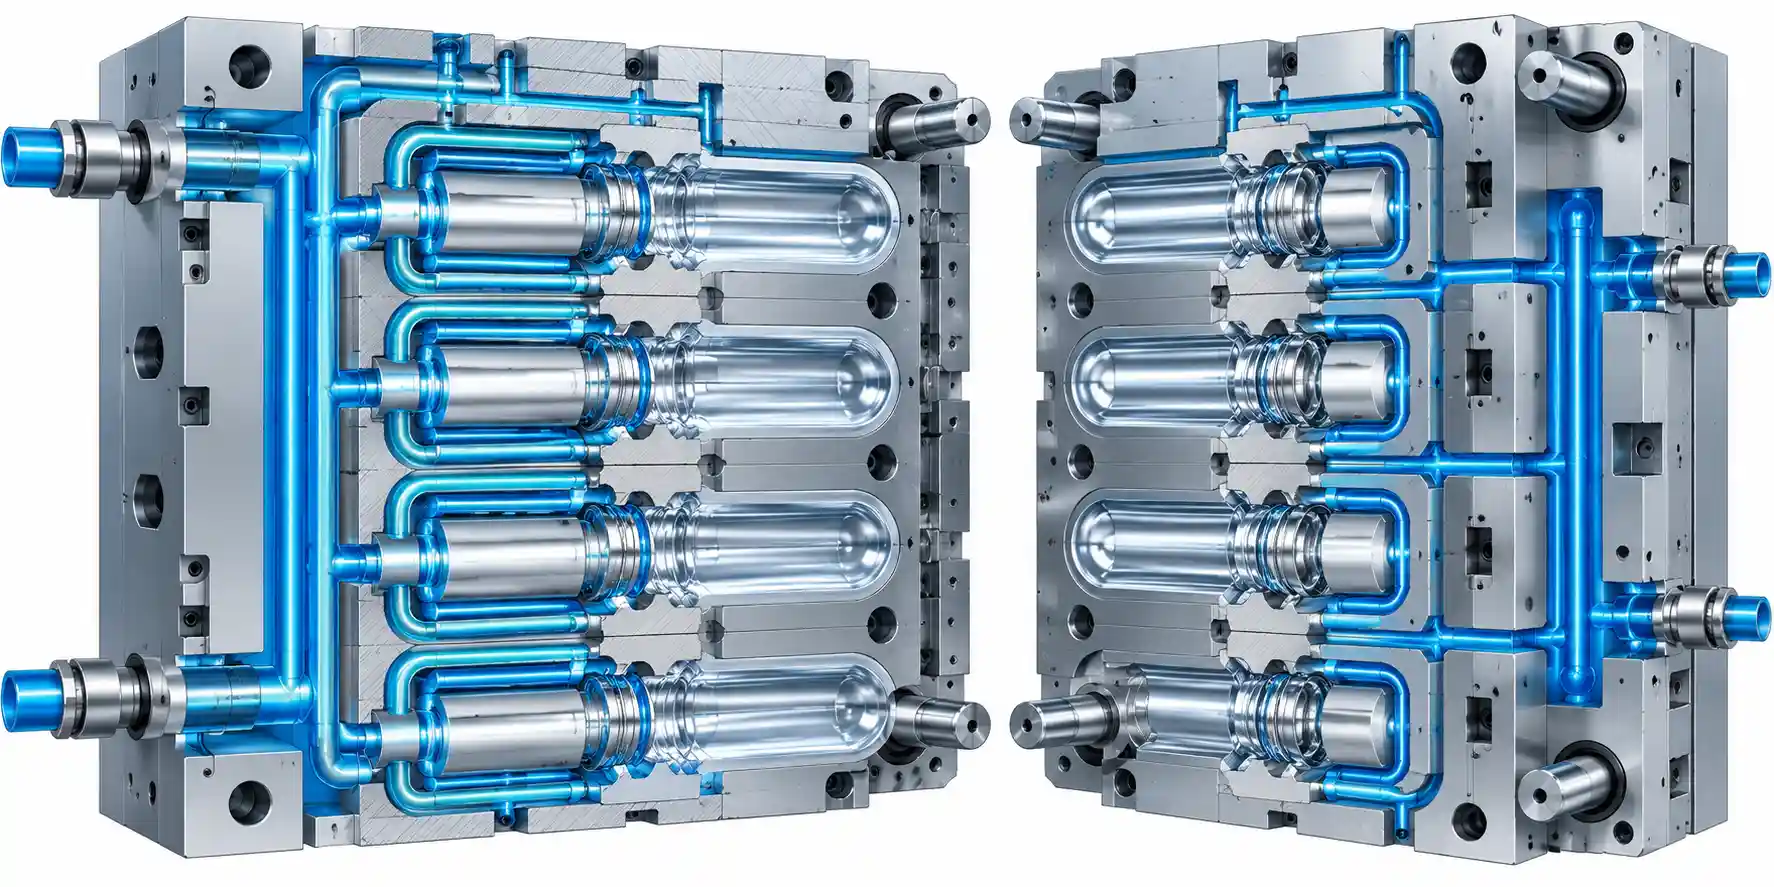
ПЭТ — полукристаллический материал, склонный к частичной кристаллизации при медленном или неравномерном охлаждении. Избыточная кристаллизация делает преформу (и впоследствии бутылку) мутной и менее прочной в зоне дефекта, поэтому форма для ПЭТ-преформ требует значительно более интенсивного и равномерного охлаждения, чем форма для большинства других термопластов. Каналы охлаждения проектируются с минимальным расстоянием до рабочей поверхности и равномерным распределением по всей длине полости, включая зону горловины.
Из-за высоких требований к охлаждению время цикла литья преформ — один из самых критичных параметров экономики производства: даже небольшое отклонение в эффективности охлаждения формы заметно сказывается на производительности всей линии при больших тиражах, типичных для этого изделия.
ПЭТ-преформы почти всегда производятся крупными тиражами, поэтому формы для них в подавляющем большинстве случаев — многогнездные, с количеством гнёзд, которое может исчисляться десятками на одной форме для промышленных объёмов. Такая форма требует точной балансировки подачи расплава по всем гнёздам одновременно, чтобы каждая преформа в серии получалась идентичной по весу и геометрии горловины. Подробнее о логике выбора количества гнёзд — в статье «Многогнездная пресс-форма: когда выгодна».
Зона горловины преформы — самый ответственный участок формы с точки зрения точности изготовления. Резьба и посадочный диаметр должны соответствовать стандарту конкретного типа укупорки (например, определённый тип крышки) с минимальными допусками — любое отклонение здесь может привести к негерметичности готовой бутылки или проблемам совместимости с укупорочным оборудованием заказчика, использующим эти преформы дальше в производственной цепочке.
При заказе формы для ПЭТ-преформ важно заранее определить объём будущей бутылки, тип и стандарт горловины (под конкретную систему укупорки), а также требуемую производительность — это определяет оптимальное количество гнёзд. Подробнее об общем процессе заказа по чертежу или 3D-модели — в статье «Пресс-форма по чертежу и 3D-модели».
Повышенными требованиями к охлаждению из-за склонности ПЭТ к кристаллизации при медленном остывании и высокой точностью зоны горловины, которая должна соответствовать стандарту укупорки.
Преформы почти всегда производятся крупными тиражами, поэтому формы, как правило, многогнездные — точное количество гнёзд подбирается под требуемую производительность линии.
Интенсивное и равномерное охлаждение по всей полости, включая зону горловины, — это предотвращает избыточную кристаллизацию ПЭТ, которая делает изделие мутным и менее прочным.
Как правило, легированная сталь с прецизионной обработкой рабочей поверхности — точный выбор марки стали зависит от планируемого тиража и требований к ресурсу формы.
Цена зависит от количества гнёзд, сложности системы охлаждения и требуемой точности — точный расчёт под ваш проект делают наши инженеры после получения технического задания.
Срок зависит от количества гнёзд и сложности системы охлаждения — многогнездные формы для преформ требуют больше времени, чем простая одноместная оснастка.
Нет, форма подбирается под конкретную модель термопластавтомата и требуемый объём впрыска — подробнее в статье «Как рассчитать объём впрыска ТПА».
Минимальные допуски по резьбе и посадочному диаметру — отклонение может привести к негерметичности бутылки или несовместимости с укупорочным оборудованием.
Да, форма проектируется индивидуально под требуемый объём будущей бутылки и тип горловины.
Специализированные инженеры с опытом проектирования именно ПЭТ-оснастки — свяжитесь с нами через страницу контактов для расчёта проекта.


