Более 500 ТПА
В России
и СНГ
В России
и СНГ

Объём впрыска — один из ключевых параметров при подборе термопластавтомата под конкретное изделие: если машина не сможет впрыснуть достаточный объём расплава за один цикл, форма просто не заполнится полностью. Разберём, как правильно рассчитать нужный объём, чтобы не ошибиться ни в меньшую, ни в большую сторону.
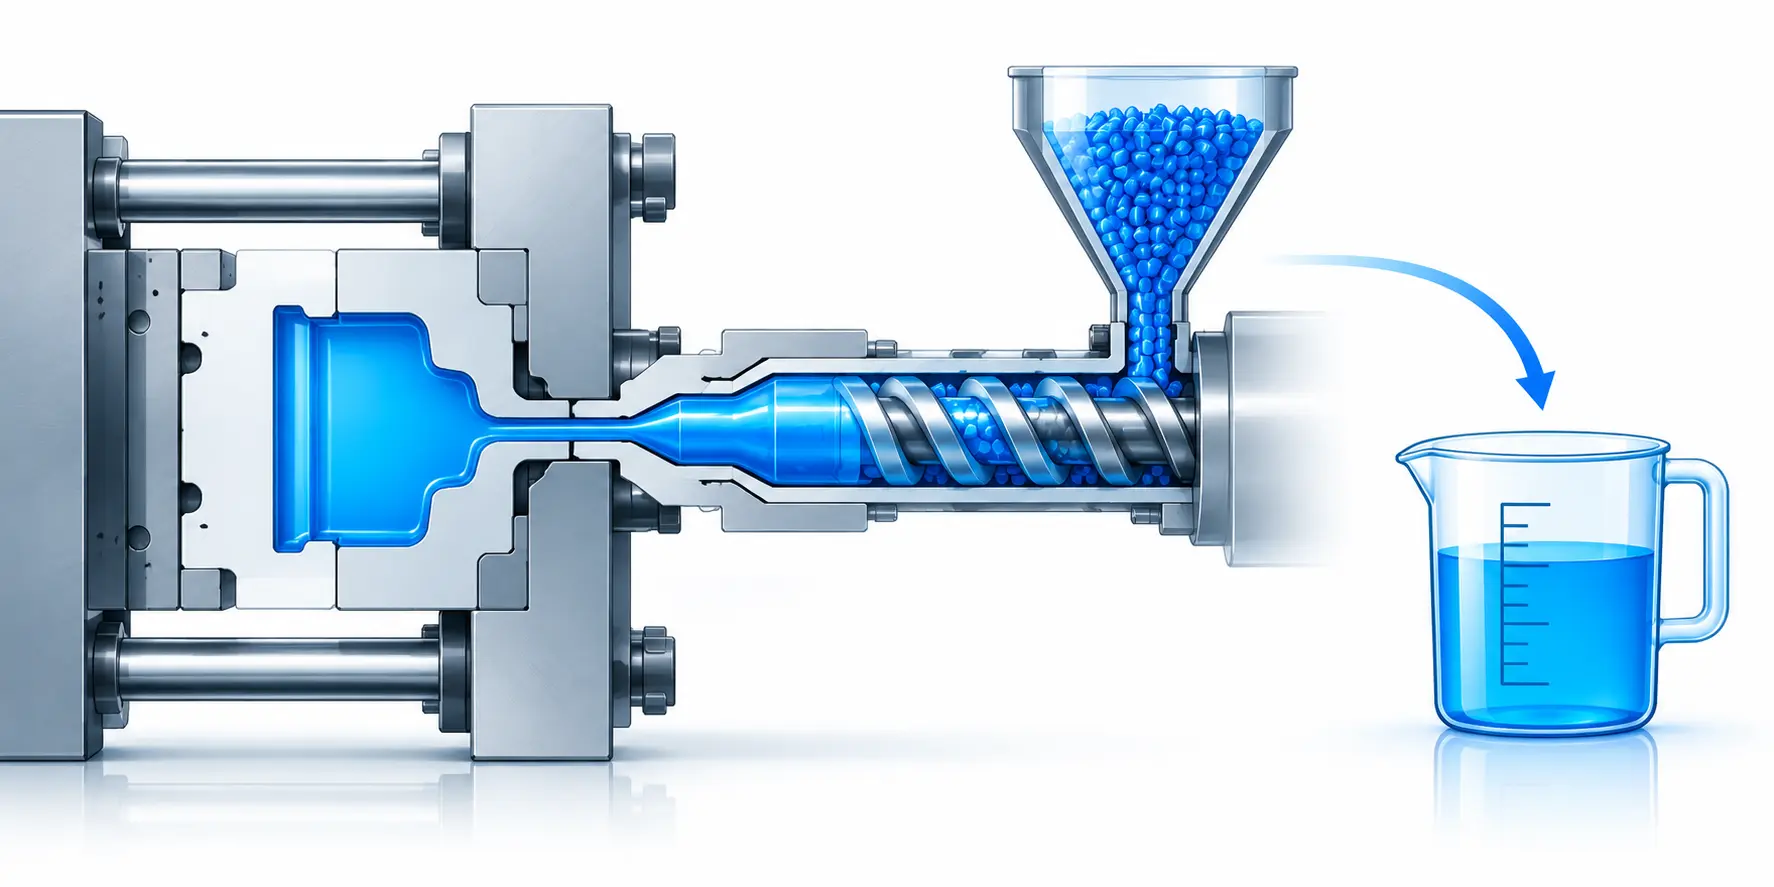
Объём впрыска — это максимальный объём расплава, который шнек термопластавтомата способен подать за один ход в пресс-форму. Этот параметр всегда указывается производителем машины как одна из базовых характеристик модели, обычно в кубических сантиметрах, но фактически используемый объём для конкретного изделия почти никогда не равен максимальному — машину подбирают с определённым запасом, о котором расскажем ниже.
Базовый расчёт объёма расплава, который нужно впрыснуть, строится на объёме готового изделия с поправкой на усадку материала при остывании:
Vрасплава = Vизделия × (1 + усадка)
Где Vизделия — объём готовой детали (можно рассчитать из массы изделия, разделив её на плотность материала), а усадка — процент, на который материал сжимается при переходе из расплавленного состояния в твёрдое. Помимо объёма самого изделия, обязательно учитывается и объём литниковой системы — каналов, по которым расплав поступает от сопла машины до полости формы: этот материал впрыскивается вместе с изделием на каждом цикле, даже если впоследствии становится отходом (в случае холодноканальной формы) или остаётся в системе (в случае горячего канала).
| Материал | Ориентировочная усадка |
|---|---|
| Полипропилен (PP) | 1,0–2,5% |
| Полиэтилен (PE) | 1,5–3,5% |
| Полистирол (PS) | 0,4–0,7% |
| АБС-пластик (ABS) | 0,4–0,8% |
| Поликарбонат (PC) | 0,5–0,7% |
Это ориентировочные диапазоны для базовых марок — точное значение усадки для конкретного материала всегда указывается в технологической карте от производителя сырья и может заметно отличаться в зависимости от наполнителей (стекловолокно, минеральные добавки обычно снижают усадку) и конкретной модификации полимера.
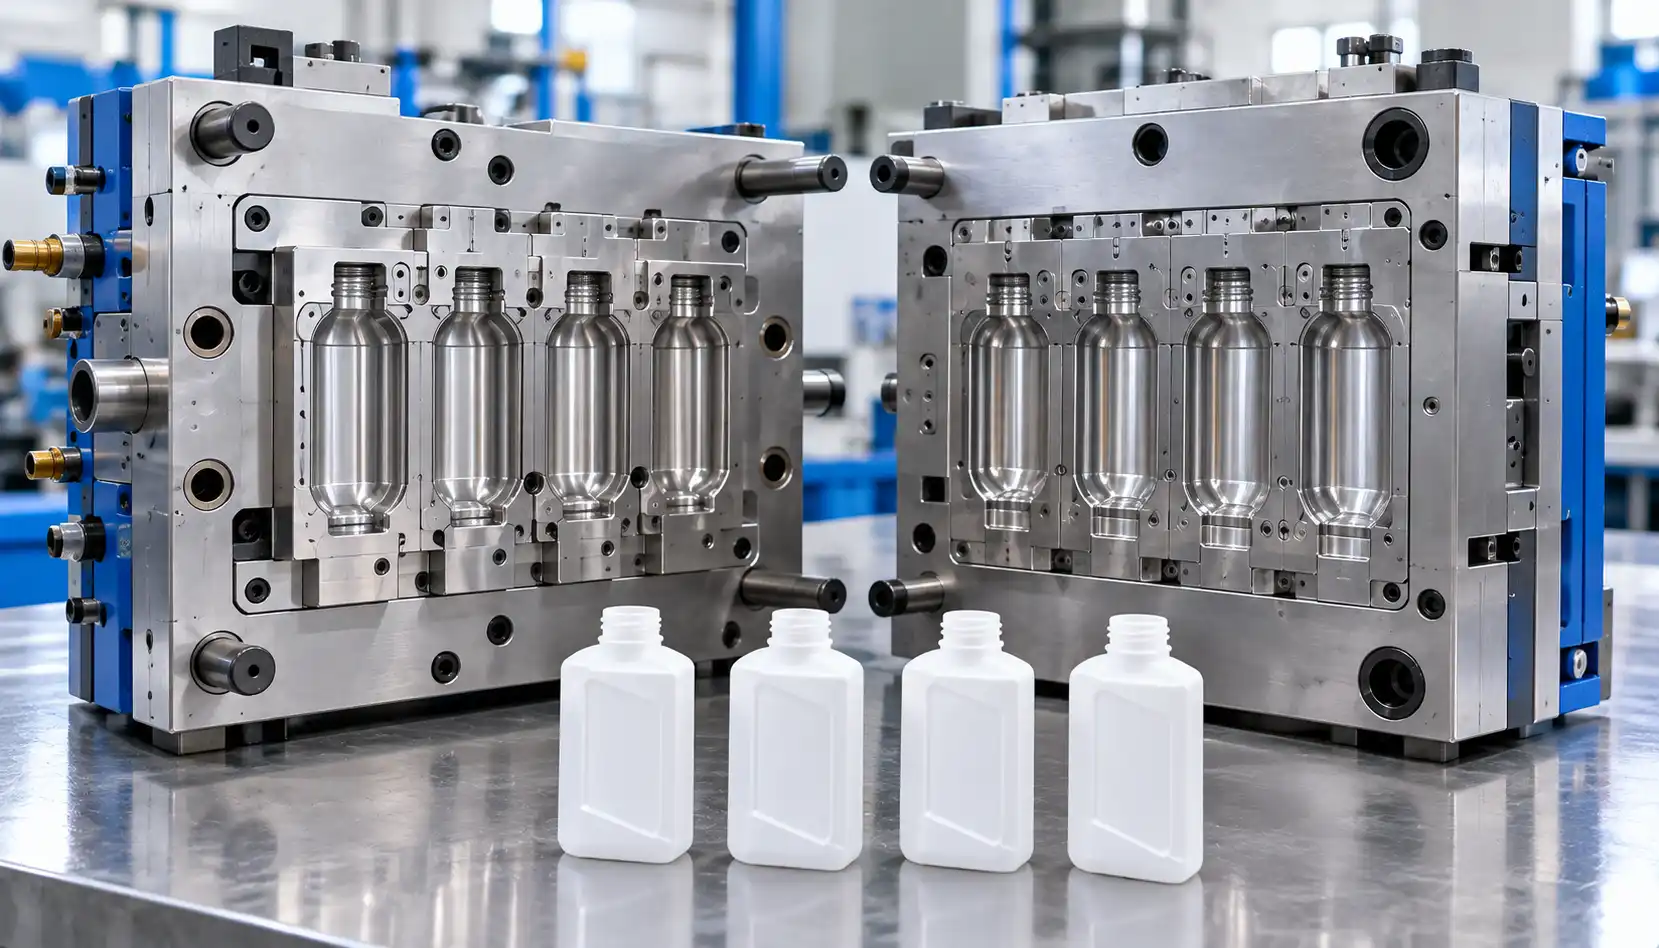
Если форма рассчитана на несколько гнёзд, требуемый объём впрыска умножается на количество гнёзд плюс объём литниковой системы, распределяющей расплав по всем полостям одновременно. Именно поэтому переход с одноместной на многогнездную форму — это не просто вопрос конструкции оснастки, а прямая причина пересмотреть требования к модели термопластавтомата: машина, комфортно справлявшаяся с одноместной формой, может не иметь достаточного объёма впрыска для той же детали в четырёхместном исполнении.
Подбирать машину с объёмом впрыска, впритык равным расчётному значению, не рекомендуется. Принятая в отрасли практика — использовать не более 70–85% от максимального объёма впрыска машины для конкретного изделия, оставляя запас по нескольким причинам:
Это максимальный объём расплава, который шнек машины способен подать за один ход в пресс-форму — базовая характеристика модели, указываемая производителем.
Объём изделия умножается на коэффициент (1 + усадка материала), к результату добавляется объём литниковой системы формы.
Чем выше усадка полимера, тем больший объём расплава нужно впрыснуть относительно конечного объёма изделия, чтобы компенсировать сжатие материала при остывании.
Да, рекомендуется использовать не более 70–85% от максимального объёма впрыска машины, оставляя запас для снижения износа шнека и будущей корректировки технологии.
Форма не заполнится полностью — на изделии появится недолив, особенно заметный на тонкостенных и удалённых от литника участках.
Да, требуемый объём впрыска умножается на количество гнёзд плюс объём распределительной литниковой системы — это может потребовать модель с большим объёмом впрыска, чем для одноместной формы.
Объём расплава можно получить из массы изделия, разделив её на плотность материала, — вес и объём напрямую связаны через плотность конкретного полимера.
Да, но при слишком большом избытке объёма впрыска относительно изделия шнек работает в небольшой части своего хода, что может ухудшать стабильность дозирования — для мелких изделий обычно подбирают модель меньшего класса.
Точное значение указано в технических характеристиках конкретной модели термопластавтомата — смотрите в каталоге или уточняйте у менеджера.
Свяжитесь с нами через страницу контактов — специалисты помогут рассчитать требуемый объём впрыска под ваше изделие и подобрать модель.


