Более 500 ТПА
В России
и СНГ
В России
и СНГ

Усилие смыкания — параметр, который удерживает половины пресс-формы сомкнутыми во время впрыска расплава под высоким давлением. Если усилие рассчитано неверно и его не хватает, форма буквально начинает раздвигаться в момент впрыска, и на изделии появляется облой. Разберём, как правильно рассчитать этот параметр под конкретное изделие.
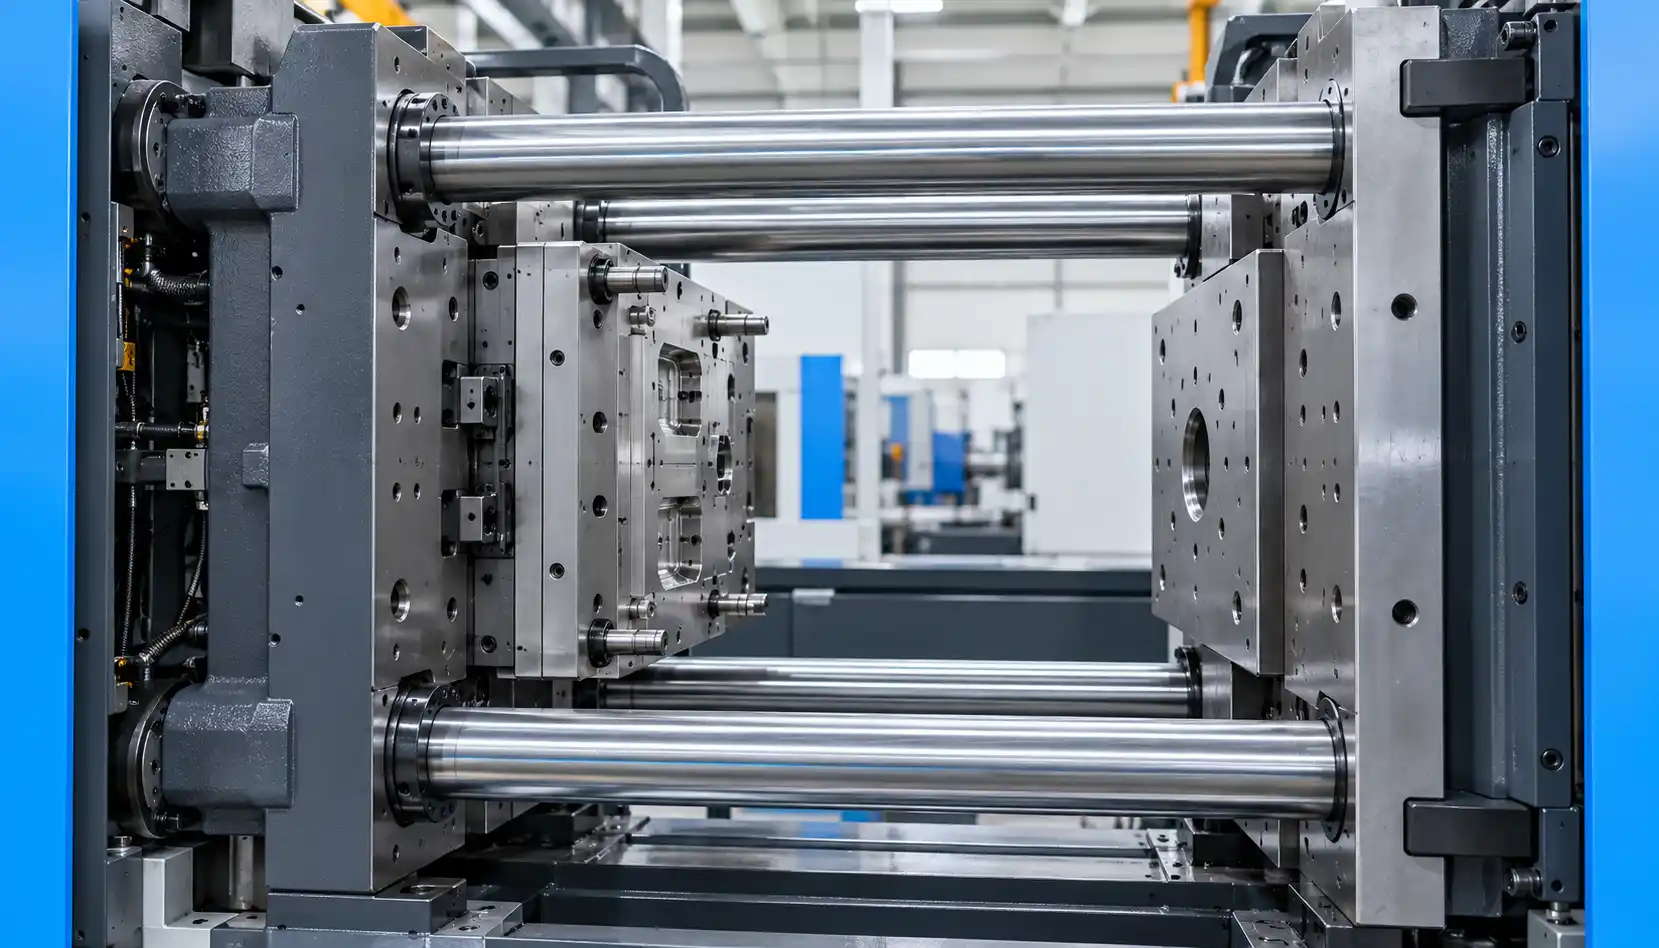
Усилие смыкания — сила, с которой узел смыкания термопластавтомата удерживает сомкнутыми две половины пресс-формы, противодействуя давлению расплава, стремящемуся их раздвинуть. Это одна из базовых характеристик любой модели ТПА, измеряется в тоннах и напрямую определяет, изделия какого размера машина способна отливать без риска облоя.
Базовая формула расчёта усилия смыкания:
F = S × P
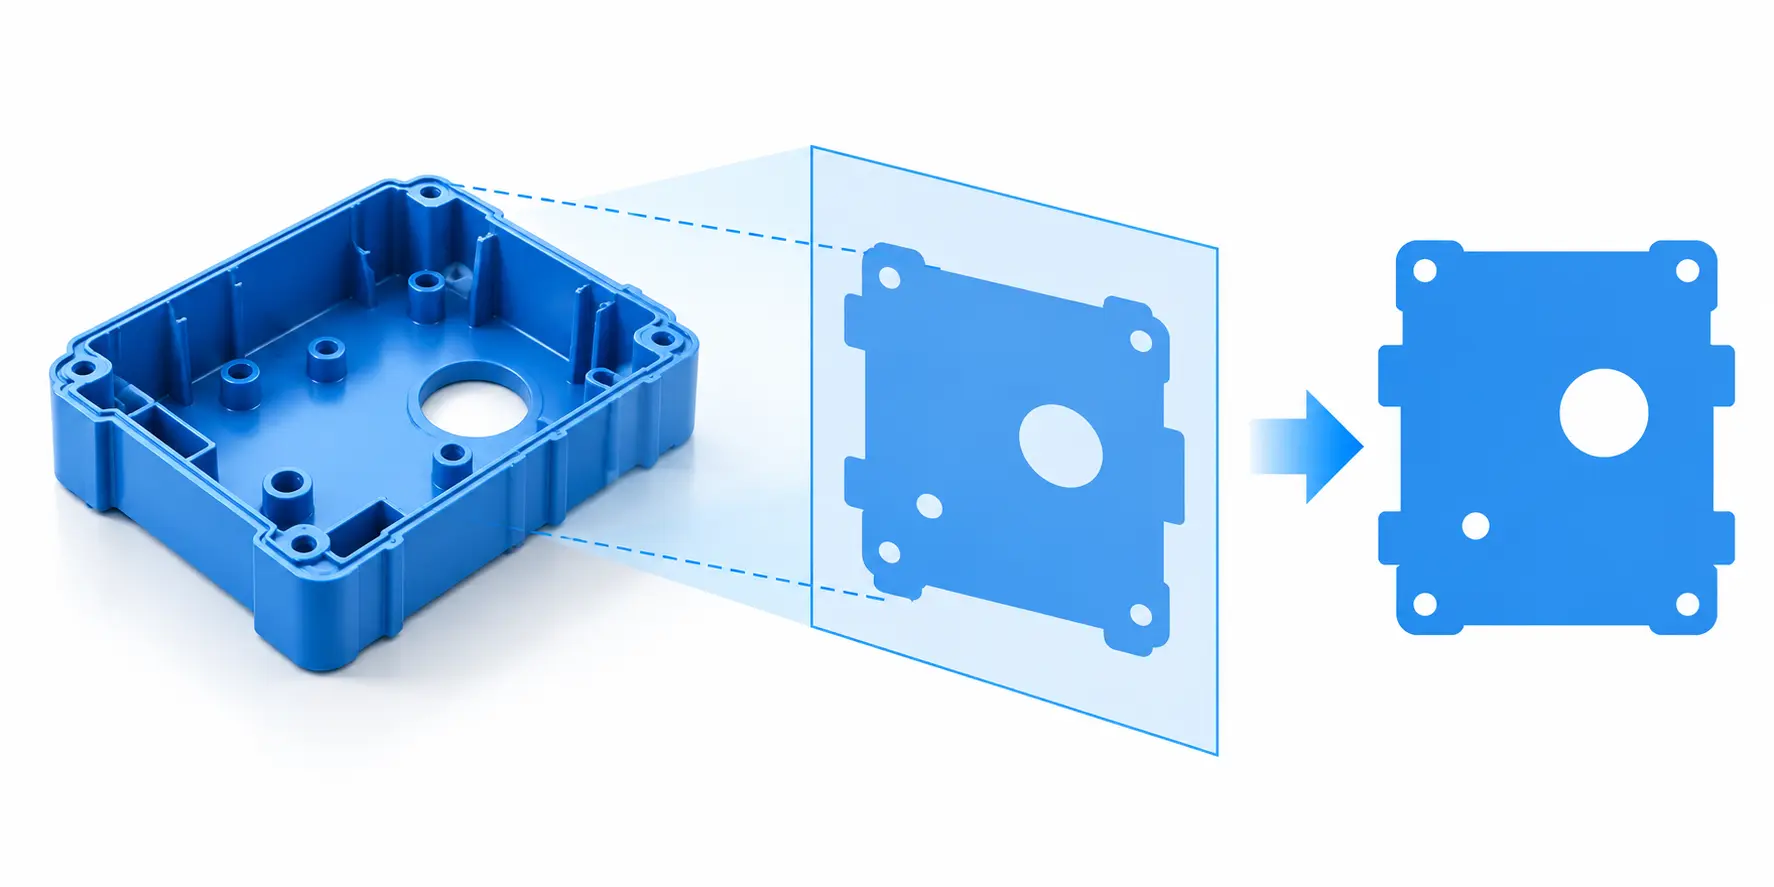
Где F — требуемое усилие смыкания, S — площадь проекции изделия (и литниковой системы) на плоскость разъёма формы, P — давление расплава в форме. Площадь проекции — это не полная площадь поверхности изделия, а именно проекция на плоскость, в которой раскрывается форма: например, для плоской детали это её видимая сверху площадь, а не сумма площадей всех граней. Именно площадь проекции испытывает на себе силу, стремящуюся раздвинуть половины формы, поэтому в расчёт идёт только она.
| Материал | Ориентировочное давление в форме |
|---|---|
| Полипропилен (PP) | 300–500 бар |
| Полиэтилен (PE) | 300–500 бар |
| АБС-пластик (ABS) | 400–600 бар |
| Поликарбонат (PC) | 500–800 бар |
Это ориентировочные диапазоны — точное давление зависит не только от материала, но и от конструкции конкретного изделия: толщины стенки, длины пути течения расплава от литника до самой дальней точки формы, сложности геометрии. Изделия с длинными тонкостенными участками требуют более высокого давления для полного заполнения формы, что напрямую увеличивает требуемое усилие смыкания по той же формуле.
Для многогнездной формы в расчёт идёт суммарная площадь проекции всех гнёзд одновременно, а не одного изделия — расплав заполняет все полости параллельно в течение одного цикла, и раздвигающая сила действует на форму по всей этой суммарной площади сразу. Переход с одноместной формы на четырёхместную для того же изделия увеличивает требуемое усилие смыкания примерно пропорционально количеству гнёзд.
Как и с объёмом впрыска, подбирать машину с усилием смыкания впритык к расчётному значению не рекомендуется. Обычно закладывают запас порядка 10–20% сверх расчётного значения — он компенсирует погрешности расчёта, возможные колебания давления в процессе настройки цикла и даёт пространство для последующей донастройки технологии без риска выйти за предел возможностей машины. Избыточный запас (машина сильно мощнее, чем требуется изделию) тоже не идеален — подробнее о балансе мощности и задачи в статье «Какой ТПА выбрать под задачу производства».
Сила, с которой узел смыкания удерживает половины пресс-формы сомкнутыми, противодействуя давлению расплава, стремящемуся их раздвинуть во время впрыска.
По формуле F = S × P, где S — площадь проекции изделия на плоскость разъёма формы, а P — давление расплава в форме.
Чем больше площадь проекции, тем выше требуемое усилие смыкания — в расчёт идёт именно проекция на плоскость раскрытия формы, а не полная площадь поверхности изделия.
Ориентировочно 300–500 бар для полиолефинов (PP, PE) и до 500–800 бар для более технических материалов вроде поликарбоната — точное значение зависит от конструкции конкретного изделия.
Запас порядка 10–20% компенсирует погрешности расчёта и колебания давления при настройке цикла, а также даёт пространство для донастройки технологии без риска выйти за предел машины.
Форма будет раздвигаться в момент впрыска под давлением расплава, что приводит к облою по линии разъёма формы.
В расчёт берётся суммарная площадь проекции всех гнёзд одновременно, поскольку все полости заполняются параллельно за один цикл.
Технически да, но избыточно мощная машина под простую задачу — неэффективное вложение; лучше подбирать модель с разумным запасом, а не максимально доступным усилием.
Свяжитесь с нами через страницу контактов — специалисты помогут рассчитать требуемое усилие смыкания под ваше изделие.
Формула расчёта приведена выше — для точного подбора модели с учётом всех параметров вашего изделия обратитесь к нашим специалистам через страницу контактов.


